Što je CNC obrada s umjetnom inteligencijom?
BRZI ODGOVOR
CNC obrada s umjetnom inteligencijom koristi umjetnu inteligenciju i strojno učenje kako bi CNC stroj sam optimizirao svoj rad. Senzori prenose podatke o vibracijama, opterećenju vretena, temperaturi i trošenju alata u algoritme koji u stvarnom vremenu prilagođavaju pomake, brzine i putanje alata, predviđaju kvarove prije nego što se dogode i pregledavaju dijelove pomoću računalnog vida.
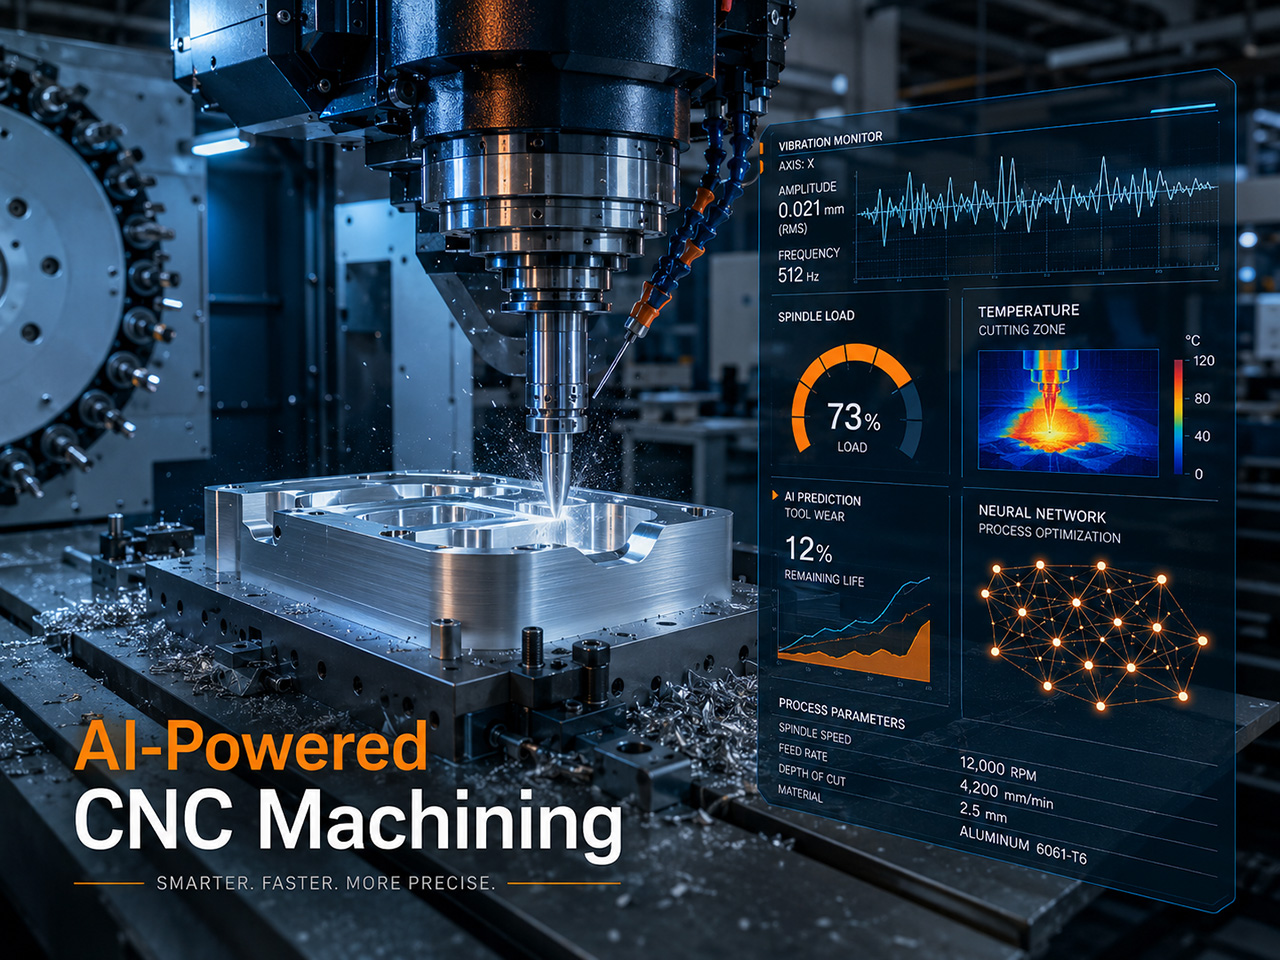
Tradicionalan CNC obrada je deterministički. G-kod diktira svaki potez, a stroj ga slijedi. CNC obrada pogonjena umjetnom inteligencijom dodaje sloj povratne informacije. Senzori kontinuirano mjere što se događa na reznoj oštrici, modeli strojnog učenja uspoređuju očitanja s povijesnim obrascima, a upravljački sustav vrši mikro prilagodbe kako bi rez održao u optimalnom prozoru. To spaja 3 tehnološke kategorije koje su prije bile odvojene: upravljanje procesima u stvarnom vremenu, računalno potpomognuta proizvodnja i kontrola kvalitete. Rezultat je stroj koji se ponaša manje kao robot, a više kao iskusni strojar koji se nikada ne umara, nikada ne gubi fokus i uči iz svakog posla.
Tehnologija je dovoljno zrela da više nije novost u industrijskim CNC radionicama. Pomoć umjetne inteligencije pojavljuje se u CAM softveru poput Autodesk Fusion 360 i Mastercam, u kontrolerima Siemensa, Fanuca i velikih azijskih proizvođača te u samostalnim platformama za automatizaciju usmjerenima na izradu ponuda i programiranje radnih procesa. Pitanje za većinu radionica nije treba li razmotriti umjetnu inteligenciju, već gdje je prvo primijeniti.
Kako umjetna inteligencija funkcionira u CNC obradi: Petlja podataka u 5 koraka
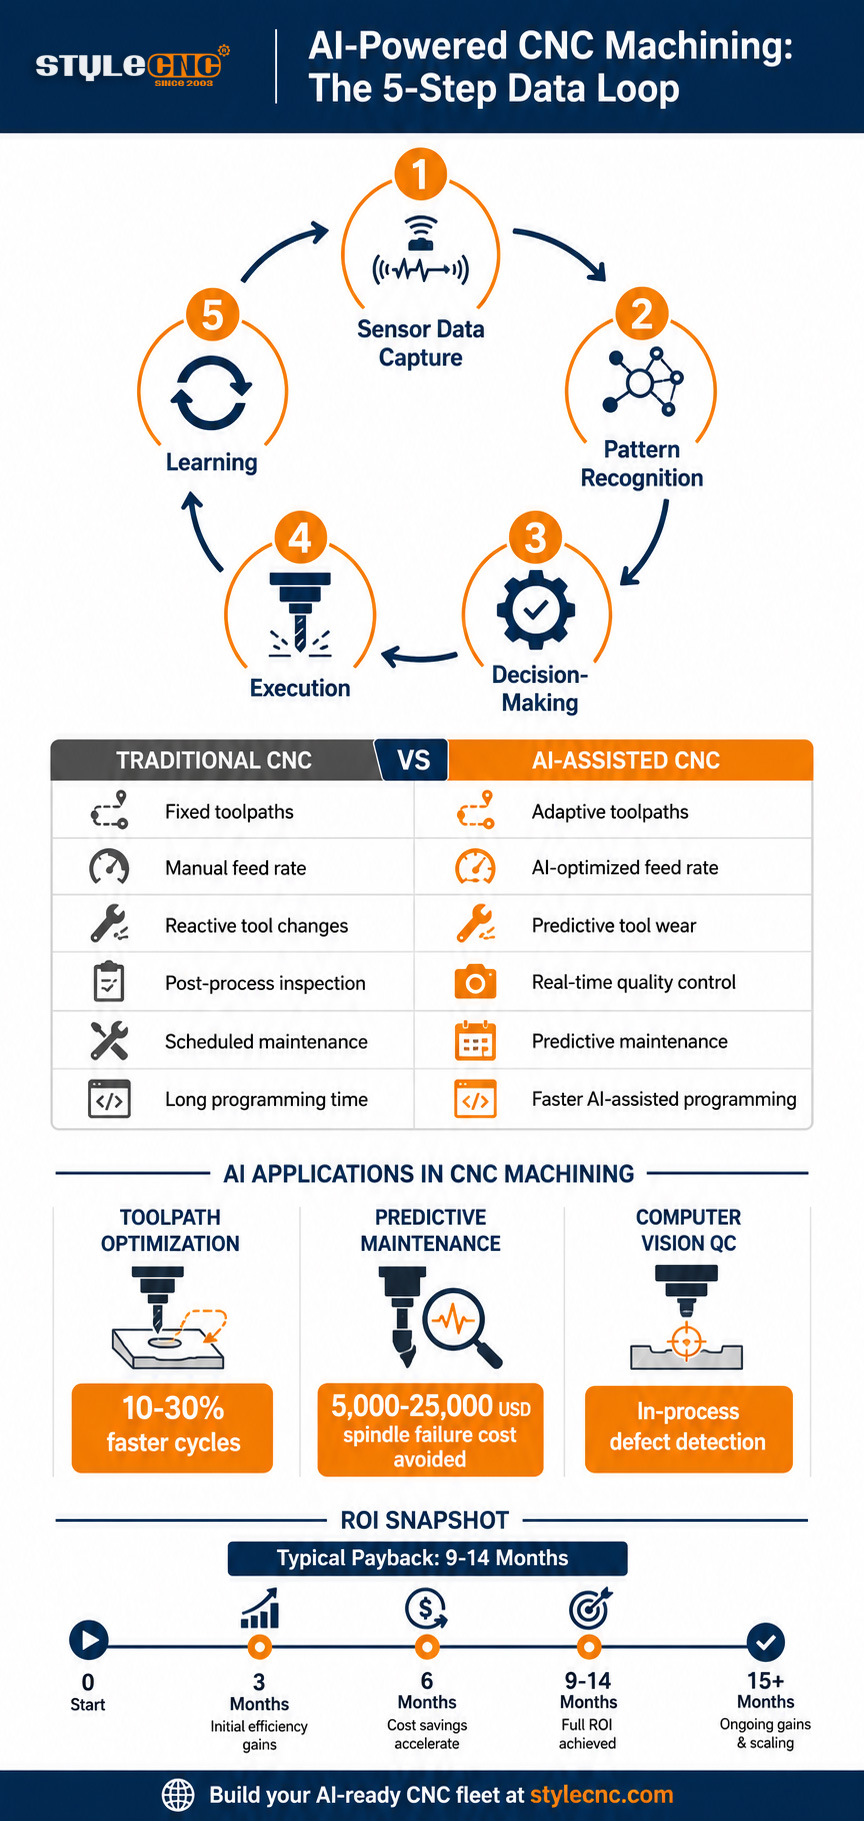
CNC obrada s umjetnom inteligencijom slijedi proces zatvorene petlje koji se ponavlja tisuće puta u sekundi tijekom rezanja:
1. Prikupljanje podataka senzora. Senzori vibracija, monitori struje vretena, sonde akustične emisije, termalne kamere i optičke kamere visoke rezolucije prenose sirove podatke sa stroja u procesor ruba.
2. Prepoznavanje uzoraka. Modeli strojnog učenja uspoređuju žive signale s uzorcima iz prethodnih ciklusa. Struja vretena koja se polako povećava, dok vibracijski skokovi mogu ukazivati na otupljivanje glodalice; specifični frekvencijski potpisi ukazuju na vibracije.
3. Donošenje odluka. Sloj umjetne inteligencije pretvara prepoznavanje uzoraka u djelovanje. Može usporiti brzinu pomaka za 18 posto kako bi se smanjila sila, povećati brzinu vretena kako bi se slomila strugotina ili pauzirati program za pregled alata.
4. Izvršenje. CNC kontroler primjenjuje nove parametre unutar milisekundi, često putem standardnih kanala za premošćivanje stroja koji već postoje na industrijskim kontrolerima.
5. Učenje. Svaki rez, svaka prilagodba i svaki rezultat dijela vraća se u model. Kroz tisuće poslova, sustav postaje bolji u predviđanju što učiniti sljedeće.
Ova petlja je ono što razlikuje AI obradu od tradicionalne automatizacije. Standard CNC stroj izvršava fiksni program. Sustav pokretan umjetnom inteligencijom izvršava, promatra, prilagođava i uči. Razlika je najvidljivija na složenim materijalima poput titana, kaljenog alatnog čelika i egzotičnih legura, gdje male varijacije u tvrdoći materijala ili protoku rashladne tekućine mogu uništiti dio ili slomiti alat kada su pomaci i brzine statični.
Tradicionalni CNC u odnosu na CNC s umjetnom inteligencijom: usporedba
Prelazak s tradicionalne na CNC obradu uz pomoć umjetne inteligencije rijetko je potpuni. Većina radionica usvaja umjetnu inteligenciju u slojevima. Tablica u nastavku prikazuje gdje se ta dva pristupa razlikuju u tijeku obrade.
| Faktor | Tradicionalna CNC obrada | CNC obrada uz pomoć umjetne inteligencije |
|---|---|---|
| Generiranje putanje alata | Ručni CAM sa značajnim vremenom programera | Automatizirano, optimizirano strojnim učenjem na geometriji i materijalu zaliha |
| Kontrola brzine pomaka | Fiksirano programom od početka do kraja | Adaptivno, prilagođava se opterećenju vretena u stvarnom vremenu |
| Detekcija istrošenosti alata | Pregled operatera između ciklusa | Kontinuirano praćenje putem struje vretena i vibracija |
| Kontrola kvalitete | CMM nakon obrade ili vizualni pregled | Računalni vid tijekom procesa i statistička kontrola procesa |
| Pristup održavanju | Planirani intervali ili reaktivno nakon kvara | Prediktivno na temelju prepoznavanja uzoraka senzora |
| Vrijeme programiranja | Sati po složenom dijelu | Smanjeno u prosjeku za 30 do 40 posto u cijelom tijeku rada |
| Potražnja za vještinama operatera | Teško poznavanje ručnog programiranja | Pomaci prema nadzoru, podešavanju i rukovanju iznimkama |
| Najbolje odgovara | Ručni tijek rada s visokim udjelom malog volumena | Proizvodne serije, složena geometrija, ćelije s isključenim svjetlom |
Većina radionica započinje s adaptivnim upravljanjem brzinom posmaka na postojećim strojevima i dodaje CAD / CAM softver značajke poput automatskog prepoznavanja značajki prije nego što investiraju u potpuno zatvorene sustave kvalitete. Ovaj postupni pristup važan je jer što je stroj stariji, to ga je teže naknadno opremiti senzorima. Srednja i nova industrijska razina CNC usmjerivači i laserski rezači često se isporučuju s paketima senzora, mrežnom povezivošću i procesorskom snagom potrebnom za podršku AI softvera, što je razlog zašto je starost voznog parka postala strateško pitanje za vlasnike trgovina koji planiraju sljedećih 5 godina.
Optimizacija putanje alata pomoću umjetne inteligencije: adaptivne brzine, pomaci i G-kod
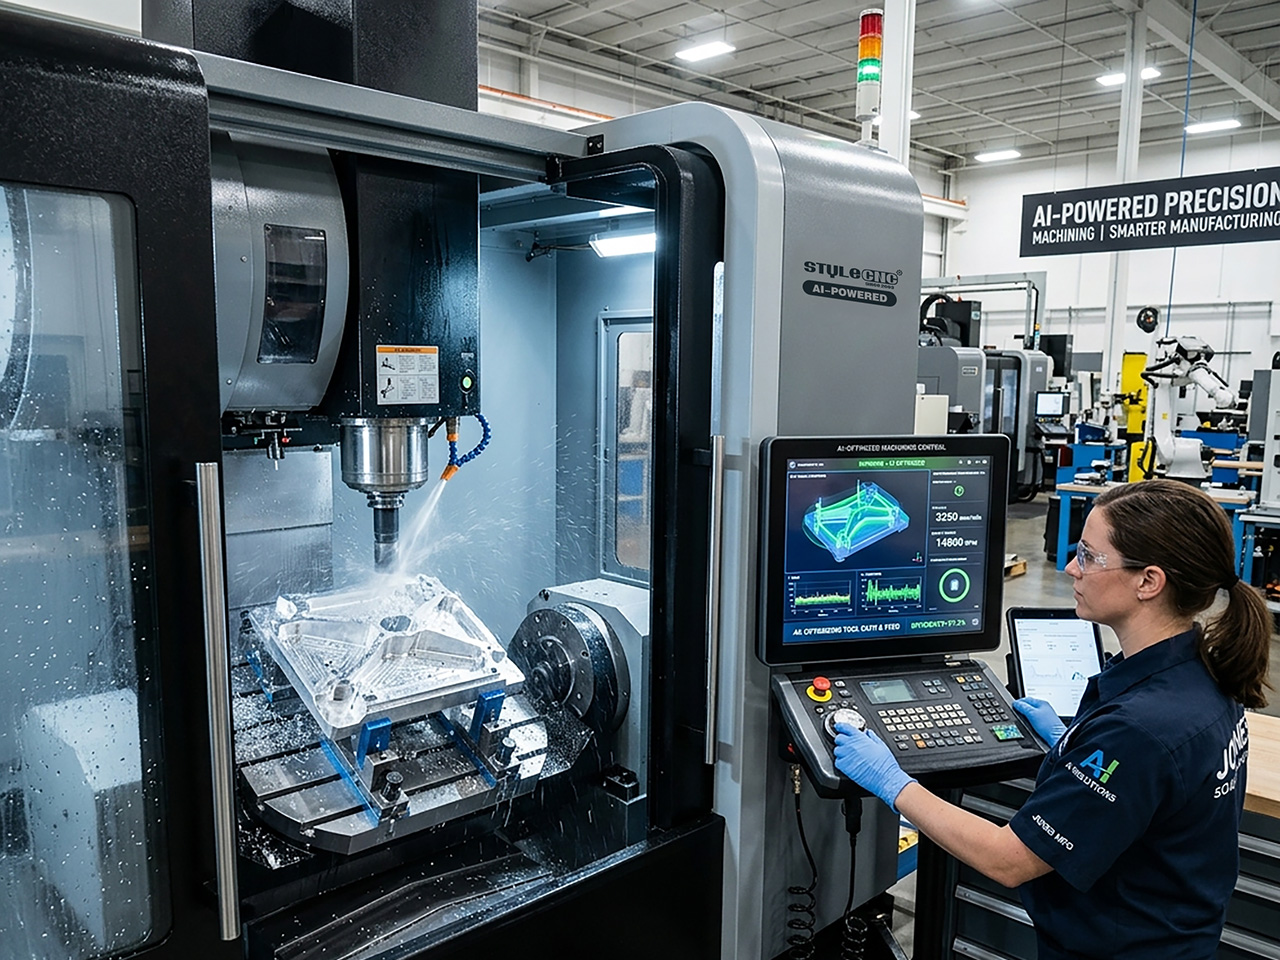
Optimizacija putanje alata najzreliji je slučaj upotrebe umjetne inteligencije u CNC obradi i onaj s kojim se većina operatera prvo susreće. Tehnologija je započela s adaptivnim čišćenjem i trohoidnim putanjama alata za glodanje u CAM paketima, gdje algoritmi održavaju konstantan kut zahvata alata umjesto da prisiljavaju rezač u kutove. Umjetna inteligencija dodaje drugi sloj učenja: umjesto primjene fiksnog cilja zahvata, softver se obučava na povijesnim rezovima iz iste kombinacije materijala i stroja te preporučuje skupove parametara koji su prethodno proizvodili čiste dijelove.
U praktičnom smislu, moderne CAM platforme vođene umjetnom inteligencijom mogu:
✓ Smanjite vrijeme ciklusa u prosjeku za 10 do 30 posto uklanjanjem nepotrebnih povlačenja alata i zračnih rezova.
✓ Produžite vijek trajanja alata do 40 posto konstantnim opterećenjem strugotine i smanjenim vršnim silama rezanja.
✓ Generirajte pune sekvence putanja alata iz CAD modela uz minimalan unos programera.
✓ Dinamički prilagodite brzine posmaka na temelju opterećenja vretena u stvarnom vremenu tijekom rezanja.
✓ Odaberite strategije rezanja koje odgovaraju geometriji dijela, uključujući adaptivno čišćenje i obradu ostataka.
U temi Practical Machinist o AI CAM softveru, zaposlenici stroja napomenuli su da su do sada najkorisnije značajke umjetne inteligencije automatsko prepoznavanje značajki, učenje korisničkih navika za predlaganje sljedećih koraka i predviđanje parametara za alate i materijale koje je radionica već koristila. U istoj temi pojavilo se i opravdano upozorenje: umjetna inteligencija ne zamjenjuje duboko praktično iskustvo, a operateri koji slijepo vjeruju adaptivnim sustavima mogu propustiti trenutak kada softver kompenzira stvarni problem s postavljanjem.
Zbog toga se većina CAM tijekova rada potpomognutih umjetnom inteligencijom i dalje usmjerava kroz programera koji pregledava putanju alata, odobrava je i šalje G-kod stroju. Uloga se prebacuje s ručnog generiranja na verifikaciju, što je brže, ali i dalje zahtijeva vještinu. CNCZone teme o optimizaciji putanje alata za strojeve poput Biesse Roversa dosljedno izvještavaju da automatizirano generiranje putanje daje dobre rezultate za većinu poslova, ali ima koristi od ručnog pregleda na složenim ugniježđenim rasporedima gdje algoritam može nepotrebno cik-cak kretati između klastera bušenja.
Prediktivno održavanje i kontrola kvalitete računalnog vida
Druga glavna primjena umjetne inteligencije odnosi se na sve što se događa oko rezanja: održavanje stroja u ispravnom stanju i pregled dijelova koji s njega izlaze.
Prediktivno održavanje koristi isti snop senzora koji napaja adaptivno upravljanje. Spektri vibracija vretena, krivulje struje motora i trendovi temperature uspoređuju se s obrascima koji su prethodili prošlim kvarovima. Kada model uoči sličan obrazac, označava problem danima ili tjednima prije nego što bi stroj zapravo otkazao. Za radionice koje se suočavaju s ponavljajućim kvarovima... Problemi i zastoji CNC glodalice, tu se često pojavljuju najmjerljivije uštede, budući da neplanirani kvar vretena na industrijskom stroju može koštati od 5,000 do 25,000 $za popravak plus izgubljeno vrijeme proizvodnje. Ležajevi, kuglični vijci, linearne vodilice i vretena pokazuju prediktivne potpise prije katastrofalnog kvara.
Kontrola kvalitete računalnog vida usmjerava kamere visoke rezolucije na dio ili zonu rezanja i propušta slikovni tok kroz obučene neuronske mreže. Sustav može otkriti površinske nedostatke, dimenzijsko pomicanje, propuštene značajke i tragove alata dok je dio još uvijek na stroju. Kada se otkrije nedostatak, kontroler može pauzirati program, ponovno izrezati značajku ili odbaciti dio i započeti ispočetka prije nego što se više materijala potroši. MoldMaking Technology dokumentirao je tijekove rada zatvorene petlje gdje se podaci inspekcije s CMM-ova automatski vraćaju u sljedeći ciklus obrade, podržavajući ono što industrija naziva kontrolom kvalitete pomicanjem ulijevo.
Za linije za namještaj od ploča i ATC usmjerivačke ćelije gdje se dijelovi ugnijezde i režu u velikim količinama, vizualna inspekcija tijekom procesa dobro se skalira jer se kamere mogu trajno montirati i obučiti jednom na specifičnim proizvodima radionice. Granični trošak po pregledanom dijelu približava se nuli nakon početnog postavljanja, što je upravo ono u čemu se ekonomija umjetne inteligencije ističe.
Softver za CAM potpomognut umjetnom inteligencijom: Trenutni krajolik
Tržište CAM softvera se reorganiziralo oko umjetne inteligencije brže nego što je većina korisnika CNC-a očekivala. Sada postoje 3 kategorije.
CAM platforme opće namjene s AI značajkama uključuju Autodesk Fusion 360, Mastercam, HyperMill MAXX, Siemens NX CAM i ESPRIT. Ovi alati ugrađuju strojno učenje u specifične operacije poput adaptivnog grubog reza, izbjegavanja sudara i prepoznavanja značajki, a istovremeno zadržavaju tradicionalni CAM tijek rada koji programeri poznaju.
Platforme za automatizaciju s umjetnom inteligencijom Platforme poput Toolpatha i CloudNC-a fokusiraju se na automatizaciju puta od RFQ-a do G-koda. Cilj ovih platformi je sažeti ponudu, pregled dizajna za proizvodnju i CAM programiranje u jedan tijek rada vođen prijedlozima umjetne inteligencije. Radionice za izradu kalupa i alata predvode primjenu jer složeni dizajni kalupa imaju najviše koristi od automatiziranog prepoznavanja značajki.
Ugrađena umjetna inteligencija u kontrolere je najnovija kategorija. Siemens Sinumerik One, Fanuc iHMI i nova ažuriranja firmvera od proizvođača CNC strojeva za stolna računala stavljaju strojno učenje izravno u kontroler, tako da adaptivno upravljanje radi čak i kada ga CAM softver ne podržava. Za radionice koje još uvijek koriste Mach3 CNC upravljački softver ili starije Weihong Ncstudio instalacije, praktičan put je obično prvo nadograditi CAM, a zatim kontrolera.
Korisna polazna točka za evaluaciju je Popis softvera za CNC programiranje, koji prikazuje CAM alate prema mogućnostima i slučaju upotrebe. Nakon toga, pitanja o kupnji postaju specifična: koje materijale AI model već poznaje, koliko postprocesora dolazi prethodno testirano, koliko košta pretplata tijekom 5 godina i koliko će prekvalifikacije biti potrebno programerima u radionici.
Što se tiče troškova, brojke iz stvarnog svijeta prijavljene u temama o cijenama CAM softvera za Practical Machinist i Hobby-Machinist kreću se između 600 $godišnje za osnovne pakete i 3,000 do 12 000 $po radnom mjestu godišnje za glavne CAM platforme poboljšane umjetnom inteligencijom, s popustima dostupnim za hobiste i obrazovnu upotrebu. Matematika povrata ulaganja obično se temelji na ušteđenom vremenu programiranja. Radionica koja naplaćuje programerske sate od 75 USD, što nadoknađuje 6 sati tjedno putem umjetne inteligencije, pokriva pretplatu od 3,000 $u otprilike 7 tjedana.
Poslovni slučaj: povrat ulaganja, trošak i primjena za CNC radionice
Najčešće pitanje koje vlasnici trgovina postavljaju je isplati li se umjetna inteligencija za njihovu trgovinu. Odgovor ovisi o količini, miksu i starosti stroja.
CNC obrada s umjetnom inteligencijom ostvaruje najveći povrat ulaganja u 3 scenarija:
✓ Proizvodnja velikih količina gdje se kratko vrijeme ciklusa povećava na tisućama dijelova.
✓ Složena geometrija na skupim materijalima gdje je lom alata ili otpad skup.
✓ Rad s neaktivnim ili gotovo neaktivnim sustavom gdje stroj radi bez nadzora i mora samostalno donositi odluke.
Za maloserijski prilagođeni rad gdje je svaki posao drugačiji, prednost umjetne inteligencije se smanjuje. Modelu su potrebni podaci za učenje, a jednokratni prototip mu daje malo prostora za rad. To je dijelom razlog zašto mnoge radionice prvo usvajaju umjetnu inteligenciju u svom CAM softveru, gdje pomaže u vremenu programiranja, a tek kasnije u svojim kontrolerima, gdje pomaže u izvršavanju.
Primjeri razdoblja povrata ulaganja koje su prijavili dobavljači CAM sustava i radionice za izradu kalupa kreću se od 9 do 14 mjeseci. Ulaganje uključuje softverske licence, naknadnu ugradnju senzora gdje je potrebno, vrijeme obuke programera i operatera te tekuće troškove pretplate. Uz to, radionice obično ubrajaju ušteđeno vrijeme na programiranju, smanjeni otpad, dulji vijek trajanja alata i manje neplaniranih zaustavljanja stroja.
Često zanemarena cijena je prilagodba radne snage. Programeri koji su dvadeset godina ručno pisali putanje alata ponekad se opiru prijedlozima umjetne inteligencije iz profesionalnog ponosa ili zato što je umjetna inteligencija pogriješila u prvom poslu. Radionice koje uspiju s umjetnom inteligencijom obično uključuju svoje najbolje programere u podešavanje sustava umjesto da im ga nameću, što iskustvo pretvara u podatke za obuku umjesto da ga odbacuje.
STYLECNC Hardver: ATC usmjerivači i linije namještaja za panele kao platforme spremne za umjetnu inteligenciju
Hardverska strana CNC obrade s umjetnom inteligencijom važnija je nego što dobavljači softvera obično priznaju. Softver umjetne inteligencije ne može prilagoditi brzinu posmaka koju stroj ne može izvršiti, ne može očitavati podatke o vibracijama bez senzora i ne može raditi bez automatskog mjenjača alata. Stroj mora biti sposoban odgovoriti na zahtjeve umjetne inteligencije.
STYLECNC gradi svoje industrijske linije proizvoda imajući na umu ovu slojevitu mogućnost. Kategorija ATC CNC glodalice pokriva linearne i karuselne automatske izmjenjivače alata u obradi drveta, aluminija i 3D konfiguracije glodanja. Automatski mjenjač alata temelj je svake logike raspoređivanja umjetne inteligencije koja treba planirati nizove alata u više operacija bez intervencije operatera. Bez njega, optimizacija umjetne inteligencije ograničena je na ono što jedan alat može učiniti.
The inteligentna proizvodna linija za namještaj od ploča pokazuje kako u praksi izgleda potpuno integrirana ćelija spremna za umjetnu inteligenciju. Linija uključuje automatsko utovarivanje, ugniježđivanje CAM-a, ATC usmjeravanje, rubno označavanje i označavanje, sa senzorima i barkodovima koji prate svaku ploču kroz tijek rada. Nakon što su podatkovne cijevi na mjestu, dodavanje rasporeda ili prediktivnog održavanja vođenog umjetnom inteligencijom na vrh je nadogradnja softvera, a ne remont hardvera.
Za tvrtke koje planiraju višegodišnji plan razvoja umjetne inteligencije, praktični slijed je obično prvo hardver, a zatim softver. Kupnja stroja sa senzorskim priključcima, mrežnom povezivošću i ATC kapacitetom za kasniju podršku umjetnoj inteligenciji znatno je jeftinija od naknadne ugradnje starijeg stroja. Pregled Uobičajeni kvarovi vretena CNC glodalice a pokrivenost senzora kandidatskog stroja prije kupnje je vrsta dubinske analize koja se isplati kada prediktivno održavanje umjetne inteligencije postane stavka proračuna 3 godine kasnije.
Glosar: Ključni entiteti u CNC obradi s umjetnom inteligencijom
Koristite ovaj glosar kao brzu referencu prilikom procjene AI CAM platformi ili AI-ready CNC hardvera.
| Termin | Definicija |
|---|---|
| Adaptivno upravljanje | Podešavanje brzine posmaka, brzine vretena ili dubine rezanja u stvarnom vremenu na temelju povratnih informacija senzora tijekom obrade. |
| Optimizacija putanje alata | Algoritamsko poboljšanje kretanja rezača radi minimiziranja vremena ciklusa, trošenja alata i površinskih nedostataka. |
| Prediktivno održavanje | Predviđanje kvara strojnih komponenti na temelju prepoznavanja uzorka senzora prije nego što se kvar dogodi. |
| Kontrola kvalitete računalnog vida | Inspekcija dijelova kamerom korištenjem neuronskih mreža za otkrivanje nedostataka, dimenzija i završne obrade. |
| Model strojnog učenja | Algoritam obučen na povijesnim podacima obrade koji s vremenom poboljšava svoja predviđanja. |
| Digitalni blizanac | Virtualna replika fizičkog stroja koji se koristi za simulaciju, testiranje i optimizaciju ciklusa prije nego što se pokrenu na metalu. |
| Rubno računanje | Procesor na računalu koji lokalno izvršava AI inferenciju bez oslanjanja na povezivost s oblakom. |
| Obrada u zatvorenoj petlji | Tijek rada gdje se rezultati inspekcije automatski vraćaju u parametre obrade. |
| Prepoznavanje značajki | Mogućnosti CAM softvera koje identificiraju geometrijske značajke u CAD modelu i dodjeljuju odgovarajuće operacije. |
| Prilagodljivo čišćenje | Strategija putanje alata za grubu obradu koja održava konstantan zahvat rezača, često poboljšana umjetnom inteligencijom. |
Često postavljana pitanja
Zamjenjuje li umjetna inteligencija CNC strojare i CAM programere?
Ne. Rasprave u temi "AI CAM što se nudi" na Practical Machinistu i širi konsenzus u industriji ukazuju na to da umjetna inteligencija proširuje, a ne zamjenjuje vješte operatere. CAM programeri prelaze na pregled putanja alata generiranih umjetnom inteligencijom i podešavanje sustava. Strojari i dalje se bave pričvršćivanjem, podešavanjem, rukovanjem iznimkama i procjenama koje umjetna inteligencija ne može donijeti samo na temelju podataka senzora. Promjena je u kombinaciji vještina, a ne u broju zaposlenih, a radionice koje uključuju iskusne programere u uvođenju umjetne inteligencije vide najglađe prijelaze.
Koji je tipičan povrat ulaganja (ROI) u CAM softver s umjetnom inteligencijom za malu radionicu?
U temama o cijenama CAM softvera na forumima Hobby-Machinist i Practical Machinist pretplate u stvarnom svijetu iznose između 600 $godišnje za osnovne pakete i 3,000 do 12 000 $po radnom mjestu godišnje za platforme s umjetnom inteligencijom. Radionice obično povrate trošak u roku od 8 do 14 mjeseci kroz smanjeno vrijeme programiranja, niže stope otpada i dulji vijek trajanja alata. Matematika je najpovoljnija za radionice s velikim proizvodnim volumenom ili složenom geometrijom gdje se mali dobici po dijelu akumuliraju.
Može li prilagodljiva brzina posmaka umjetne inteligencije oštetiti moj CNC stroj?
Rasprava o adaptivnoj brzini posmaka na Praktičnom strojaru izravno pokriva ovu zabrinutost. Adaptivno upravljanje očitava opterećenje vretena, vibracije i struju te podešava posmak unutar unaprijed postavljenih ograničenja. Pravilno konfigurirano, štiti stroj smanjenjem sile kada uvjeti postanu teški. Rizik je korištenje umjetne inteligencije za maskiranje stvarnog problema poput tupog alata ili lošeg pribora. Iskusni operateri naglašavaju važnost provjere onoga što sustav radi razumno, umjesto da mu se slijepo vjeruje.
Kako umjetna inteligencija poboljšava optimizaciju putanje alata u usporedbi s tradicionalnim CAM-om?
CNCZone teme za optimizaciju putanje alata i dokumentacija dobavljača CAM-a opisuju nekoliko poboljšanja: uklanjanje nepotrebnih povlačenja alata i cik-cak uzoraka, odabir strategija rezanja koje odgovaraju geometriji dijela, održavanje konstantnog zahvata tijekom grube obrade i odabir redoslijeda alata kako bi se smanjile izmjene alata. Prijavljeni dobici uključuju 10 do 30 posto kraća vremena ciklusa i 40 posto dulji vijek trajanja alata u prosjeku, s najvećim dobicima na složenim 3D dijelovi i ugniježđene proizvodne serije.
Koji su mi senzori potrebni za dodavanje umjetne inteligencije postojećem CNC stroju?
Suradnici u časopisu Practical Machinist i dobavljači CAM sustava slažu se da minimalni snop senzora uključuje praćenje struje vretena, akcelerometre vibracija na kućištu vretena te temperaturne sonde na glavnom motoru i ležajevima. Za kontrolu kvalitete računalnog vida, dodajte kameru visoke rezolucije postavljenu u radnu zonu. Mnogi noviji strojevi isporučuju se s ugrađenim ovim senzorima. Stariji strojevi obično mogu prihvatiti naknadnu ugradnju, iako kalibracija traje neko vrijeme, a podaci se moraju spojiti na kontrolera ili rubnog procesora sposobnog za izvršavanje AI zaključivanja.
Je li umjetna inteligencija korisna za obradu kalupa i matrica?
MoldMaking Technology je više puta izvještavao o primjeni umjetne inteligencije u kalupima, uključujući integraciju digitalnih blizanaca Siemens Sinumerik One i platforme poput Atomic Industries koje automatiziraju dizajn kalupa i CAM programiranje. Rad s kalupima posebno je koristan jer složene šupljine, skupi alatni čelik i uske tolerancije nagrađuju svako smanjenje vremena ciklusa i svaki izbjegnuti lom alata. Zatvoreni tijekovi rada inspekcije gdje se podaci CMM-a vraćaju u obradu sada se primjenjuju u proizvodnji u kalupima diljem svijeta.
STYLECNC Industrijski CNC usmjerivači, proizvodne linije za namještaj od ploča i ATC obradni centri projektirani su kao hardverske platforme spremne za umjetnu inteligenciju. Kontaktirajte STYLECNC tim za procjenu koja konfiguracija najbolje odgovara vašem obujmu proizvodnje, mješavini materijala i planu razvoja umjetne inteligencije ili pregledajte Katalog CAD/CAM softvera i Popis softvera za CNC programiranje kako biste mapirali svoj softverski paket s hardverom spremnim za umjetnu inteligenciju prije sljedećeg ulaganja u opremu.