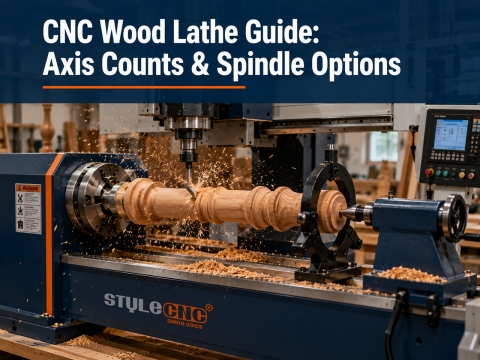
Stroj automatizira rezanje, a ne procjenu oko njega. Ovaj vodič pokriva procjenu: odabir i pripremu materijala kojem stroj može vjerovati, postavljanje potpore tako da vitki radovi rade tiho, programiranje s nacrtanog obrisa, očitavanje prvog reza i dijagnosticiranje nekoliko simptoma koji objašnjavaju gotovo svaki loš dio koji tokarilica za drvo proizvede.
Prije stroja: Odabir i priprema blanka
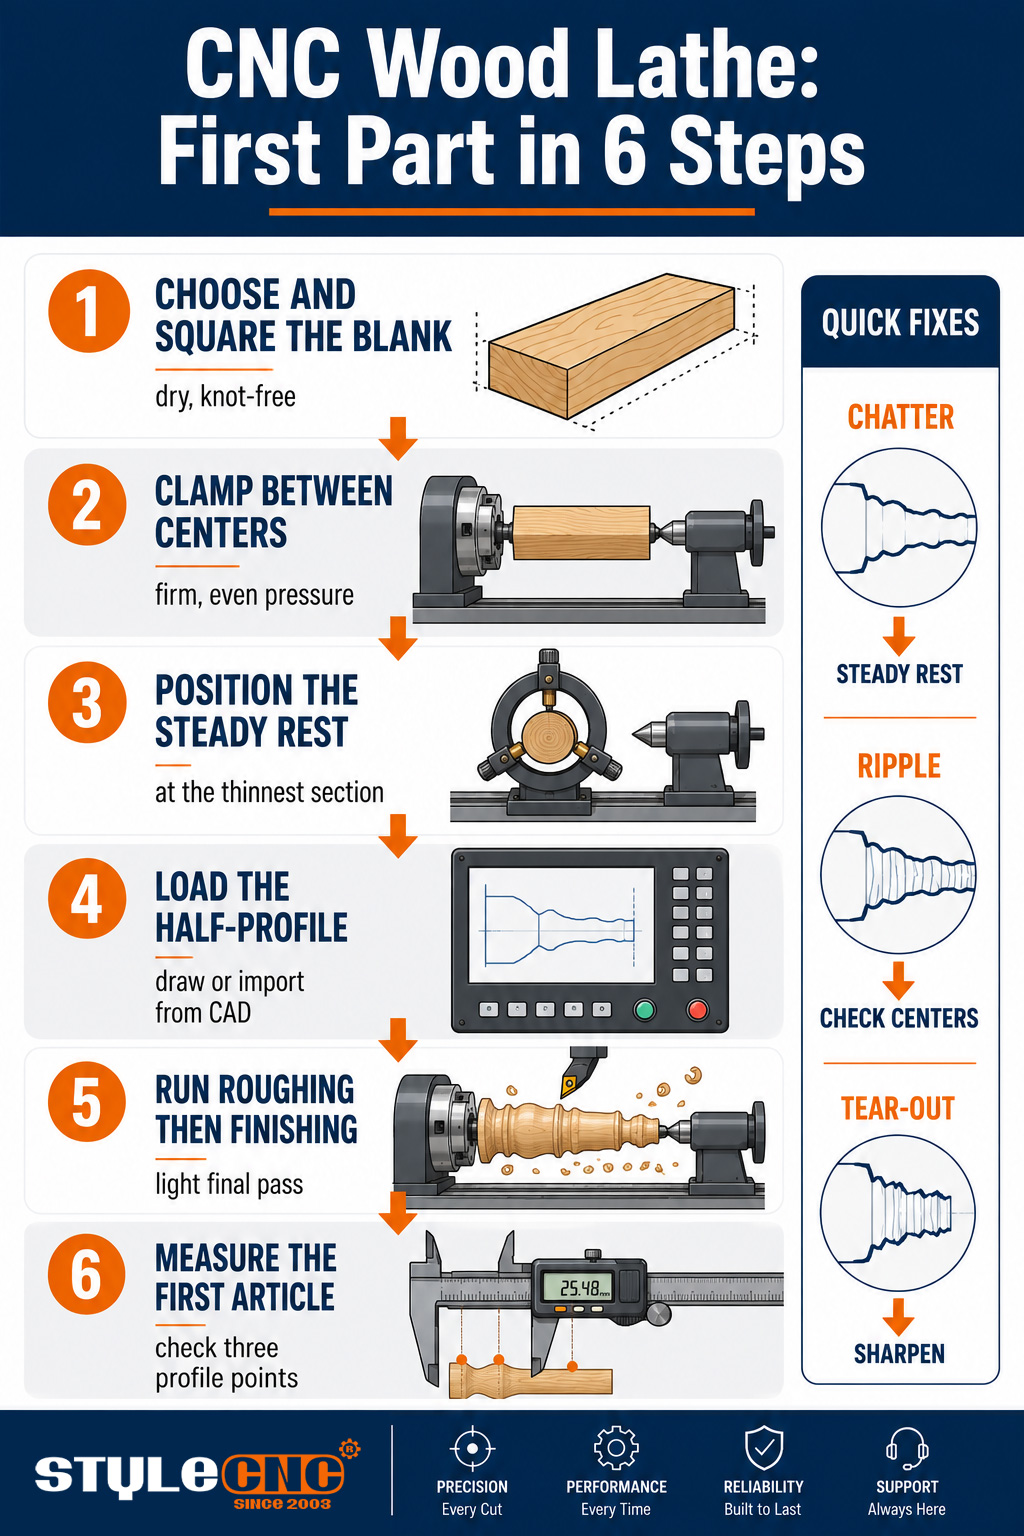
Svaki gotovi profil nasljeđuje blank od kojeg je započeo, tako da je priprema deset minuta s najviše utjecaja u cijelom procesu. Odaberite ravnozrnati materijal bez labavih čvorova duž duljine tokarenja, budući da čvor na užem dijelu može brzo izletjeti. Suho, stabilno drvo zadržava svoje dimenzije nakon rezanja; materijal koji se još uvijek kreće s vlagom danas se okreće, a ovalan sljedeći tjedan.
Izrežite blankete ravnomjerno i konzistentno, malo duže od gotovog dijela za stezne dijelove na svakom kraju. Označite i prethodno izbušite središta kada vaša stezna glava to ima koristi, jer blank utovaren izvan centra prisiljava grubi prolaz da neravnomjerno uklanja materijal i sprječava vibracije stroja od prve sekunde. Tvrdo drvo koje dominira primjene u obradi drva u proizvodnji, bukva, javor, breza i hrast, svi nagrađuju ovu disciplinu čistim rezovima.
Postavljanje: Stezanje, centri i stalak za stacionarno držanje
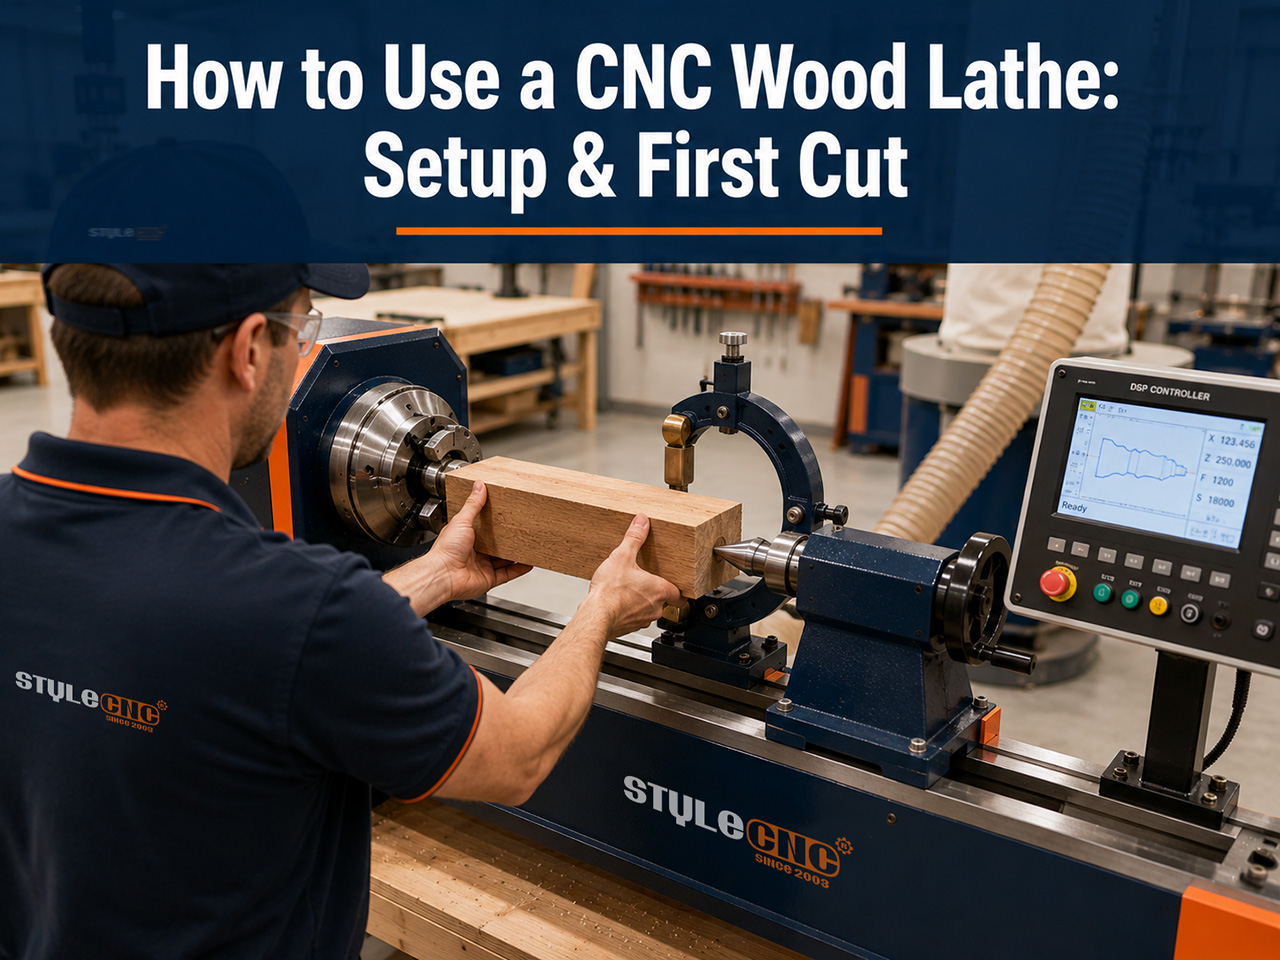
Umetnite blank između pogonske stezne glave na glavištu i okretnog središta na kontravršilici te oboje čvrsto, ravnomjerno pritisnite. Prelabavi položaj i blank će proklizati pod opterećenjem grube obrade; previše zategnuti i dugi blank će se saviti, što profilni prolaz vjerno reproducira kao krivulju koju niste nacrtali.
Stabilan odmor je razlika između stroja koji može tokariti tanke dijelove i onog koji to samo navodi u brošuri. Postavite prste odmorišta na najtanji programirani dio prije početka ciklusa, jer će se baluster ili drška palice koja mjeri manje od nekoliko centimetara saviti od oštrice bez potpore, a rezultat je vibriranje koje nikakva promjena parametra ne može riješiti. Operateri postavljaju isto pitanje u desetak fraza: zašto je sredina mog vretena hrapava kada su oba kraja čista? Odgovor je otklon, a ostalo je rješenje.
Zatvorite štitnike prije svakog okretanja i odmaknite se od ravnine rotacije pri prvom okretu svježeg blanka, budući da je to trenutak kada se nevidljivi zastoj ili labavi čvor popušta. Navika košta 2 sekunde; alternativa uči lekciju pri brzini vretena. Usisavanje prašine koje se pokreće od prvog reza dio je iste discipline, sprječavajući strugotine s tračnica i finu prašinu iz zraka koji operater udiše cijelu smjenu.
Programiranje profila
Program započinje kao poluprofil: 2D obris jedne strane gotovog dijela od kraja do kraja. Nacrtajte ga u softveru kontrolera ili ga uvezite iz CAD-a, postavite promjer i duljinu blanka, a softver sam generira prolaze za grubu i završnu obradu. Nema predloška za rezanje niti G-koda za ručno pisanje na modernom stroju.
Dvije postavke programa zaslužuju pažnju na svakom novom dijelu. Postavite dubinu grube obrade tako da se kvadratni blank obrađuje u ugodnim zalogajima, a ne u jednom herojskom prolazu, i postavite završnu obradu sporije nego što se čini potrebnim za prvi članak. Cijeli tijek rada od crteža do dijela, sa snimkama zaslona softvera i radnim primjerima, korak po korak je obrađen u Vodič za osnove korištenja tokarilice za drvo, što se dobro slaže s ovom stranicom za operatere prvog tjedna.
1. rez: Parametri i očitavanje rezultata
Počnite konzervativno i pustite da vam rez pokaže gdje je granica:
• Brzina vretenaZa uobičajene promjere krakova počnite s malim tisućama okretaja u minuti, za velike promjere smanjite broj okretaja i povećavajte samo dok rez ostaje gladak.
• Gruba obradaUmjereno hranjenje, plitki zagrizi; cilj je okrugla masa, a ne obrađena površina.
• DoradaJedan lagani kontinuirani prolaz pri smanjenom posmaku stvara površinu; 2 oklijevajuća prolaza stvaraju svjedočeće linije.
• Slušaj i gledaj: čist rez šišanjem zvuči ravnomjerno i baca trake; zvukovi čekića i prašina znače da je rub ili pomicanje pogrešno.
Izradite prvi članak, zaustavite ga i izmjerite ga u odnosu na crtež na 3 točke duž profila prije slanja serije. Stroj će rado ponoviti grešku četrdeset puta s savršenom dosljednošću, tako da prvi dio nosi svu vrijednost inspekcije. Gotovi primjeri preko nogu, balustera i letvica u Galerija projekata CNC tokarskog stroja za tokarenje drva pokažite kako bi nabirani prvi članak trebao izgledati površinski prije brušenja.
Rješavanje problema: Simptom koji uzrokuje rješavanje
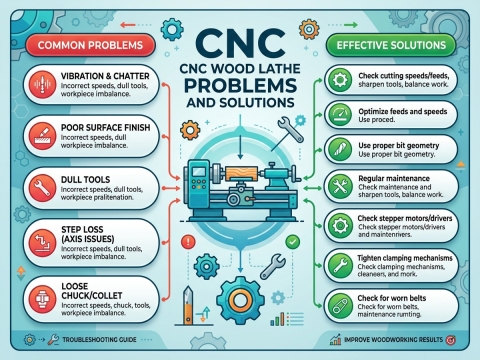
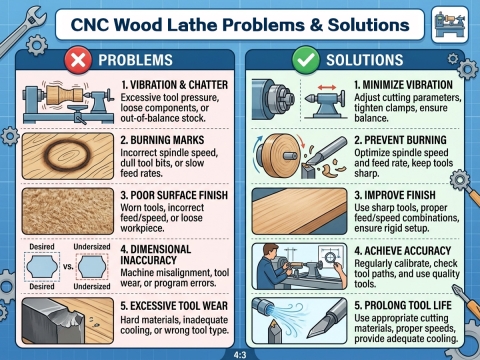
Gotovo svaki neispravan dio tokarskog stroja za drvo pokazuje jedan od 5 simptoma:
| Simptom | Vjerojatni uzrok | Popraviti | Mjerenje |
|---|---|---|---|
| Tragovi vibracija na tankim presjecima | Nepoduprti kundak se savija od oštrice | Dodajte ili premjestite stabilni naslonjač na vitkoj zoni; smanjite dubinu rezanja | Otklon vidljiv na mjestu mirovanja tijekom prolaza |
| Valovi duž cijelog profila | Istrošeni središnji dijelovi, labavi utori ili oštrica preko ruba | Ponovno namjestite središta, pričvrstite klijetke, okrenite ili zamijenite oštricu | Ponavljanje nagiba valova s rotacijom vretena |
| Trganje na uzorkovanom godu | Preagresivno hranjenje drva, tup rub | Usporite završni pomak, napravite lakši završni prolaz, naoštrite | Površina je glatka pod vrhom prsta nakon prolaza |
| Tragovi paljenja na profilnim dolinama | Zastoj oštrice, brzina prevelika za promjer | Povećajte pomak kroz dolinu, smanjite brzinu vretena | Ožgarina koja se pojavljuje na istim profilnim točkama svakog dijela |
| Dijelovi se razlikuju unutar serije | Blankovi nekonzistentni, pritisak stezanja se mijenja | Standardizirajte pripremu praznog komada, provjerite silu stezne glave i kontravršilice | Promjer raspoređen preko deset uzastopnih dijelova |
Radite od vrha do dna tablice kada se pojavi simptom i mijenjajte jednu varijablu odjednom kako bi se rješenje samo identificiralo. Dublja dijagnostička stabla, uključujući električne kvarove i kvarove kontrolera, osim problema s uklanjanjem, nalaze se u Vodič za rješavanje problema s tokarilicom za drvo, što je stranica koju treba označiti pored uređaja.
Ritam održavanja koji ga održava rezanjem
• Svaka smjenaPrije prvog ciklusa uklonite strugotine s tračnica i vijaka te provjerite rubove oštrica.
• Tjedni: podmažite vodilice i kuglične vijke prema rasporedu priručnika i provjerite poravnanje kontrašilice.
• MjesečnoProvjerite napetost remena, podešavanje osovina i potvrdite da se centri pravilno pomiču.
• Kao nošeno: rotirajte ili oštrite profilne oštrice pri prvom znaku kidanja, a ne nakon što to uništi materijal.
Kontrolna lista prije leta prije svake serije
✓ Neobrađeni materijal ravan, suh, provjeren na čvorove i izrezan na konzistentnu duljinu.
✓ Stezna glava i kontravršilica čvrsto i ravnomjerno naliježu, stabilni nasloni postavljeni na najtanjem dijelu.
✓ Profil učitan, dimenzije praznog komada postavljene, dubina grube obrade i pomak za završnu obradu provjereni.
✓ Oštrice pregledane, štitnici zatvoreni, usisavanje u tijeku.
✓ 1. članak mjeren na 3 profilne točke prije pokretanja serije.
Često postavljana pitanja
S kojom brzinom vretena trebam početi?
Započnite s malim promjerom, u tisućama okretaja u minuti za tipične dijelove za noge, a sporije za velike promjere, zatim povećajte brzinu dok rez ostaje gladak i tih. Prava brzina se sama od sebe pokaže; pogrešna prva će se treseti ili gori.
Zašto moj dio vibrira samo na tankom srednjem dijelu?
Tanki materijal se savija od oštrice točno tamo gdje je najtanji, a odskok se otiskuje kao vibriranje. Postavite stabilni naslonjač na taj dio i olakšajte završni rez; nikakva brzina ili promjena posmaka ne zamjenjuju potporu.
Trebam li zaokružiti blankete prije utovara ili stroj može uzimati i kvadratne materijale?
Proizvodni strojevi izravno uzimaju pravokutni komad; gruba obrada ga zaokružuje u sekundama. Važno je da je pravokutni komad ravan i centriran, budući da komad koji nije centriran udara oštricom pri svakoj rotaciji dok se ne zaokruži.
Kako zaustaviti kidanje na uzorkovanom ili kovrčavom drvu?
Prvo naoštrite, zatim usporite završno pomicanje i napravite lakši završni prolaz. Oblikovani materijal stalno mijenja smjer i samo oštar rub pri laganom pomicanju ga čisto reže; nekim jako oblikovanim materijalima jednostavno je potreban programirani dodatak za brušenje.
Koliko često je potrebno oštriti ili mijenjati profilne oštrice?
Po stanju, a ne po kalendaru: prvo otkinuće ili mutna površina na zalihi koja je prethodno bila čisto izrezana je signal. Radionice koje rade s gustim tvrdim drvom svakodnevno dotjeruju rubove u tjednom ritmu i drže naoštreni rezervni set za zamjenu bez zaustavljanja proizvodnje.
Moji gotovi profili pokazuju fino spiralno valovito mreškanje. Što ga uzrokuje?
Pravilan spiralni uzorak prati rotaciju i ukazuje na mehaniku: istrošene ili labave središta, zazor kliješti ili oštrica preko ruba. Ponovno namjestite središta, pričvrstite kliješti i promijenite oštricu prije nego što dodirnete program.
Mogu li pozeleniti ili djelomično osušiti drvo?
Stroj će ga izrezati, ali dio neće zadržati oblik koji izrežete. Zeleni materijal se pomiče dok se suši, pa proizvodno tokarenje zahtijeva suhe, stabilne radne komade; zeleno tokarenje pripada zanatskim zdjelama s namjernim dopuštenjem sušenja, a ne serijskom radu s vretenom.
Koje rutinsko održavanje je zapravo najvažnije?
Krhotine s tračnica i vijci se lome u svakoj smjeni, podmazivanje po rasporedu i ispravno stanje oštrica. Te 3 navike sprječavaju lanac trošenja koji završava valovitošću, vibriranjem i gubitkom točnosti; sve ostalo u priručniku je važno, ali te 3 se svakodnevno isplaćuju.
Izvršite ove korake na pravom računalu
Svaka gore navedena tehnika pretpostavlja stroj s čvrstom potporom, pravim centrima i kontrolerom koji govori profile. Usporedite konfiguracije u rasponu CNC tokarilice za drvo za tokarenje i rezbarenje i zatražite besplatnu ponudu s uključenom obukom.