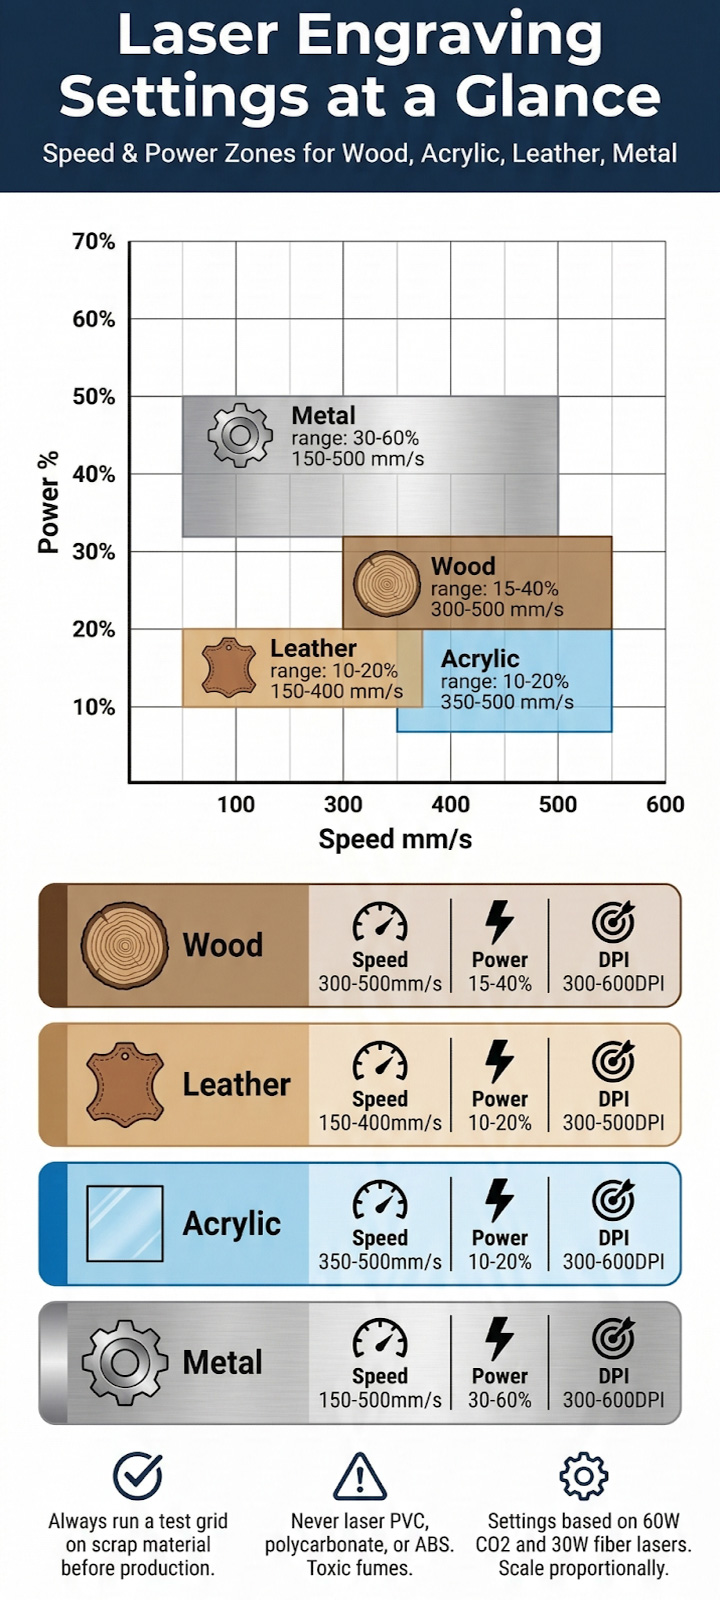
Postavke laserskog graviranja razlikuju se ovisno o materijalu, vrsti lasera i snazi. Za 60W CO2 lasersko graviranje drva obično koristi 15–25% snage pri 300–500 mm/s, akril koristi 10–20% snage pri 350–400 mm/s, koža koristi 10–15% snage pri 200–400 mm/s, a premazani metal koristi 15–30% snaga od 250–350 mm/s. Uvijek napravite probni rez na otpadnom materijalu prije početka projekta.

Koje su postavke za lasersko graviranje?
Postavke laserskog graviranja odnose se na kombinaciju brzine, snage, frekvencije (PPI/Hz) i rezolucije (DPI) koja kontrolira način na koji laser djeluje na određeni materijal. Ispravno postavljanje ovih parametara je razlika između oštrog, profesionalnog graviranja i ugljenisanog, nečitljivog nereda. Bez obzira koristite li CO2 stroj za lasersko graviranje, diodni laser ili stroj za lasersko označavanje vlakana, razumijevanje ovih ključnih parametara osigurava ponovljive, visokokvalitetne rezultate u svakom projektu.
Ovaj vodič pruža preporučene početne postavke za 4 najčešće gravirana materijala, zajedno s praktičnim savjetima prikupljenim od operatera strojeva, vlasnika radionica i industrijskih proizvođača diljem svijeta.
Ključni parametri koji utječu na kvalitetu graviranja
Prije podešavanja bilo kakvih postavki, korisno je razumjeti što svaki parametar kontrolira i kako međusobno djeluju.
| Parametar | Što kontrolira |
|---|---|
| Snaga (%) | Intenzitet laserske zrake. Veća snaga gori dublje i tamnije. Prevelika snaga prži osjetljive materijale. |
| Brzina (mm/s) | Koliko se brzo kreće laserska glava. Veće brzine proizvode svjetlije tragove; sporije brzine povećavaju dubinu i izloženost toplini. |
| Frekvencija (PPI/Hz) | Brzina pulsiranja lasera. Viša frekvencija daje glatkije linije za graviranje; niža frekvencija odgovara vektorskom rezanju. |
| Rezolucija (DPI) | Gustoća točaka gravure. 300 DPI odgovara tekstu i logotipima; 600+ DPI je potrebno za fotografske detalje. |
| Air Assist | Komprimirani zrak upuhuje se na mjestu reza. Smanjuje ugljenisanje drva, sprječava zapaljenje akrila i uklanja ostatke iz radne zone. |
| Udaljenost fokusa | Udaljenost između leće i površine materijala. Ispravnim fokusom postiže se najmanja veličina točke i najoštriji detalji. |
Međudjelovanje brzine i snage je najvažniji odnos. Velika snaga uparena s malom brzinom stvara duboke, tamne gravure, ali postoji rizik od pregrijavanja. Mala snaga pri velikoj brzini stvara slabe površinske tragove idealne za delikatan rad. Pronalaženje prave ravnoteže za svaki materijal ključna je vještina u radu s laserom. Za dublje objašnjenje CO2 parametri lasera, pogledajte ovo CO2 vodič za parametre laserskog rezanja.
Postavke laserskog graviranja za drvo
Za graviranje drveta na CO2 laser, koristite 15–40% snaga od 300–500 mm/s za lagane do srednje gravure. Tvrdo drvo poput javora zahtijeva nešto više snage od mekog drva poput lipe. Uvijek koristite zračnu pomoć kako biste smanjili ugljenisanje.
Drvo ostaje najpopularniji materijal za lasersko graviranje zbog svoje prirodne ljepote, pristupačnosti i široke dostupnosti. Različite vrste drva različito reagiraju na lasersku energiju na temelju gustoće, sadržaja smole i razine vlage. Tvrdo drvo poput javora, trešnje i oraha daje gravure visokog kontrasta s oštrim rubovima, dok se meko drvo poput bora i lipe lakše gravira, ali može pougljeniti ako su postavke preagresivne. Šperploča, posebno baltička breza, nudi dosljedne rezultate zbog svojih ujednačenih slojeva. Ako istražujete lasersko rezanje i graviranje drva za prvi put preporučuje se početak s baltičkom brezovom šperpločom.
CO2 Laserske postavke za drvo (graviranje)
| Vrsta drveta | Snaga (%) | Brzina (mm/s) | DPI | Air Assist | Bilješke |
|---|---|---|---|---|---|
| basswood | 15-20 | 350-500 | 300-400 | On | Lagani, čisti tragovi |
| Baltička breza | 20-30 | 300-450 | 300-600 | On | Izvrstan kontrast |
| Javor | 25-40 | 300-400 | 400-600 | On | Moguća visoka razina detalja |
| Orah | 20-35 | 300-450 | 300-600 | On | Prirodni tamni kontrast |
| Bor | 15-25 | 350-500 | 300 | On | Lako se zapali; koristite malu snagu |
| MDF | 15-25 | 350-500 | 300-400 | On | Ujednačeni rezultati |
Postavke temeljene na 60W CO2 laser. Proporcionalno prilagodite snagu za ostale snage u vatima.
Profesionalni savjeti za drvo: Prvo gravirajte, a zatim nanesite lazuru ili završnu obradu za pojačani kontrast. Ostatke očistite vlažnom krpom od mikrovlakana ili izopropilnim alkoholom. Za dublje gravure smanjite brzinu za 10-15% umjesto da povećavate snagu, što pomaže u sprječavanju ugljenisanja rubova.
Postavke laserskog graviranja za akril
Za graviranje akrila koristite 10–20% snaga od 350–500 mm/s na CO2 laser. Lijevani akril daje mat bijelu završnu obradu idealnu za natpise. Ekstrudirani akril daje glatkije rubove reza, ali manji kontrast graviranja.
Akril je drugi najpopularniji materijal za lasersko graviranje, cijenjen zbog svoje jasnoće, raznolikosti boja i trajnosti. Ključna razlika je između lijevanog akrila (bolji za graviranje, daje svijetli matirani izgled) i ekstrudiranog akrila (bolji za rezanje, daje polirane rubove). CO2 Laseri su standardni izbor za rad s akrilom jer materijal učinkovito apsorbira valnu duljinu od 10.6 μm. Diodni laseri imaju poteškoća s prozirnim akrilom jer snop zraka prolazi kroz prozirne površine. Da biste razumjeli sigurnosne aspekte rada s ovim materijalom, pregledajte ovaj resurs na Sigurnost laserskog rezanja akrila.
CO2 Laserske postavke za akril (graviranje)
| Akrilna vrsta | Snaga (%) | Brzina (mm/s) | DPI | Air Assist | Bilješke |
|---|---|---|---|---|---|
| Cast (Očisti) | 10-18 | 400-500 | 300-600 | Nizak | Matirano bijela završna obrada |
| Uloge (u boji) | 12-20 | 350-450 | 300-600 | Nizak | Visoki kontrast na tamnom |
| ekstrudirani | 10-15 | 400-500 | 300 | Nizak | Manje mraza; bolji rubovi |
| 2-tonski | 15-25 | 350-450 | 400-600 | Nizak | Otkriva drugu boju |
Postavke temeljene na 60W CO2 laser. Koristite niži tlak pomoćnog zraka kako biste izbjegli upuhivanje krhotina u gravirana područja.
Profesionalni savjeti za akril: Koristite nizak tlak zraka kako biste izbjegli vraćanje rastopljenog materijala u gravuru. Za LED osvijetljene natpise, gravirajte stražnju površinu prozirnog akrila kako biste zaštitili dizajn. Nanošenje transfer trake prije graviranja smanjuje čišćenje. Za fotografske slike preporučuje se postavka od 600+ DPI.
Postavke laserskog graviranja za kožu
Graviranje kože na CO2 Laser najbolje djeluje na 10–20% snage i 150–400 mm/s. Biljno štavljena koža daje najčišće rezultate. Izbjegavajte sintetičku kožu na bazi PVC-a, koja pri zagrijavanju oslobađa otrovni plin klor.
Graviranje kože značajno je poraslo kao tržište, potaknuto potražnjom za personaliziranim novčanicima, remenima, torbama, narukvicama i korporativnim poklonima. Najbolja koža za laserski rad je biljno štavljena (veg-tan) koža, koja predvidljivo potamni i stvara bogat kontrast. Kromirana koža može funkcionirati, ali može reagirati nedosljedno. Sintetička ili umjetna koža općenito je sigurna ako je na bazi PU (poliuretana), ali sintetiku na bazi PVC-a treba u potpunosti izbjegavati zbog stvaranja otrovnih isparenja. Pravilna ventilacija i odvod isparenja ključni su za sve radove s kožom. Za pregled rada strojeva za lasersko graviranje posjetite kako radi laserski graver stranicu s resursima.
CO2 Laserske postavke za kožu (graviranje)
| Vrsta kože | Snaga (%) | Brzina (mm/s) | DPI | Air Assist | Bilješke |
|---|---|---|---|---|---|
| Veg-Tan (Svijetlo) | 10-15 | 300-400 | 300-500 | Isključeno/Nisko | Najbolji kontrast i detalji |
| Veg-Tan (teška) | 15-20 | 200-350 | 300-500 | Isključeno/Nisko | Sporije za dubinu |
| Krom-smeđa | 10-18 | 250-400 | 300 | od | Prvo testirajte; rezultati se razlikuju |
| PU sintetika | 8-15 | 300-450 | 300 | od | Niska snaga kako bi se izbjeglo topljenje |
Postavke temeljene na 60W CO2 laser. Uvijek osigurajte pravilno odvođenje pare prilikom graviranja kože.
Profesionalni savjeti za kožu: Koristite magnete ili utege kako biste kožu držali ravno na radnoj površini. Prije graviranja lagano navlažite površinu kako biste smanjili mrlje od dima oko dizajna. Isključite pomoć pri graviranju ili je postavite vrlo nisko kako biste spriječili neželjene tragove na površini. Višestruki prolaz svjetlosti često daju bolje rezultate od jednog agresivnog prolaza.
Postavke laserskog graviranja za metal
Za graviranje metala potreban je vlaknasti laser za površine golog metala. CO2 Laseri mogu označavati eloksirani aluminij i premazane metale na 15–30% snage. Vlaknasti laseri graviraju nehrđajući čelik, mesing i titan na 20–60% snaga ovisno o željenoj dubini.
Graviranje metala drastično varira ovisno o vrsti lasera i obradi metalne površine. CO2 laseri ne mogu izravno gravirati goli metal jer se valna duljina od 10.6 μm reflektira od metalnih površina. Međutim CO2 Laseri mogu učinkovito označavati eloksirani aluminij uklanjanjem obojenog anodizirajućeg sloja i mogu gravirati gole metale kada se nanese sredstvo za označavanje (kao što su CerMark ili Enduramark). Za graviranje golog metala bez premaza, stroj za lasersko označavanje vlakana je ključno. Vlaknasti laseri emitiraju na 1.06 μm, koje metali učinkovito apsorbiraju, omogućujući duboko graviranje, tragove žarenja i visokokontrastno površinsko jetkanje na nehrđajućem čeliku, aluminiju, mesingu, bakru i titanu.
Postavke vlaknastog lasera za metal (graviranje/označavanje)
| Vrsta metala | Snaga (%) | Brzina (mm/s) | Frekvencija | Propusnice | Proizlaziti |
|---|---|---|---|---|---|
| Ne hrđajući Čelik | 40-60 | 200-500 | 20–50 kHz | 1-3 | Crni trag žarenja |
| Aluminij | 30-50 | 300-600 | 20–40 kHz | 1-2 | Bijela/siva oznaka |
| mesing | 40-70 | 150-400 | 20–30 kHz | 2-4 | Moguće duboko graviranje |
| titanijum | 30-50 | 200-500 | Varijabla | 1-2 | Označavanje bojom pri maloj snazi |
| Anodizirani Al (CO2) | 15-25 | 300-400 | N / A | 1 | Uklanja anodizirani sloj |
Postavke vlaknastog lasera na temelju 30W jedinica. CO2 postavke za eloksirani aluminij na temelju 60W jedinica.
Za detaljne upute o odnosu između debljine metala, brzine i snage vlaknastih lasera, pogledajte Tablica debljine, brzine i snage rezanja vlaknastim laseromZa istraživanje troškova i opcija za postavljanje graviranja metala u Sjedinjenim Državama, pogledajte Vodič za cijene laserskog gravera metala.
Odabir pravog tipa lasera za vaš materijal
Ne radi svaki laser sa svakim materijalom. Odabir ispravnog laserskog izvora jednako je važan kao i podešavanje postavki brzine i snage. Evo kratkog pregleda kompatibilnosti koji će vam pomoći u odabiru opreme.
| Materijal | Diodni laser | CO2 Laser | Vlakna laser |
|---|---|---|---|
| Drvo | dobro | Izvrstan | Nije prikladno |
| Akril (lijevani) | Ograničeno* | Izvrstan | Nije prikladno |
| Koža | dobro | Izvrstan | Moguće** |
| Goli metal | Samo površina*** | S premazom | Izvrstan |
| Anodizirani metal | ograničen | Izvrstan | Izvrstan |
Diodni laseri ne mogu rezati prozirni akril. **Vlakna mogu spaliti kožu. ***Diodni laseri trebaju sprej za označavanje metala.
Kako stvoriti testnu mrežu za nove materijale?
Najučinkovitija tehnika za podešavanje postavki na nepoznatim materijalima je provođenje testne mreže brzine i snage. Ova metoda eliminira nagađanje i pruža fizičku referencu koju možete zadržati za buduće poslove.
Korak 1: U svom laserskom softveru stvorite mrežu malih kvadrata (10–15 mm svaki). Svakom stupcu dodijelite različitu vrijednost brzine, a svakom retku različitu vrijednost snage.
Korak 2: Nacrtajte mrežu na komadu željenog materijala. Označite osi izravno na materijalu radi reference.
Korak 3: Procijenite svaki kvadrat s obzirom na kontrast, dubinu, oštrinu rubova i eventualne promjene boje ili ugljenisanja. Odaberite kombinaciju koja najbolje odgovara željenom rezultatu.
Korak 4: Spremite pobjedničke parametre kao unaprijed postavljene postavke u svom laserskom softveru (LightBurn, RDWorks, LaserGRBL ili izvornom kontroleru vašeg stroja) za ponovno pozivanje jednim klikom na budućim projektima.
Ovaj sustavni pristup standardna je praksa među profesionalnim operaterima i štedi značajno vrijeme i rasipanje materijala u odnosu na nasumične pokušaje i pogreške. Saznajte više o općenitom rad stroja za lasersko graviranje tehnike za dodatnu optimizaciju tijeka rada.
Sigurnosna razmatranja
Svaki materijal proizvodi pare, čestice ili oboje tijekom laserske obrade. Ispravno dimenzionirani sustav za odvod pare neophodan je za bilo koju lasersku radionicu. Osim odvoda, slijedite ove osnovne sigurnosne mjere.
Materijali koje nikada ne smijete laserski obrađivati: PVC i vinil (ispuštaju klorovodičnu kiselinu), polikarbonat (mijenja boju, proizvodi otrovne pare), ABS (opasnost od cijanida), materijali koji sadrže klor i bilo koji materijal nepoznatog sastava. U slučaju sumnje, prije obrade zatražite Sigurnosno-tehnički list (MSDS) od svog dobavljača.
Ventilacija: Koristite namjenski ispušni sustav predviđen za volumen zatvorenog prostora vašeg stroja. Za radionice bez vanjske ventilacije preporučuje se linijska filtracija aktivnim ugljenom.
Sprječavanje požara: Nikada ne ostavljajte uključeni laser bez nadzora. Aparat za gašenje požara držite nadohvat ruke. Omogućite senzore za detekciju plamena ako ih vaš uređaj podržava. Papir, tkanina i tanka koža posebno su zapaljivi pri malim brzinama i velikoj snazi.
Često postavljana pitanja
Koji je najbolji tip lasera za početnike?
A 40–60W CO2 laser nudi najveću svestranost za početnike koji žele raditi na drvetu, akrilu, koži i premazanim metalima. Diodni laseri u 10–20W asortiman je pristupačniji i dobro se nosi s drvom i kožom, ali je ograničen akrilom i metalom.
Mogu li gravirati metal s CO2 laser?
Samo uz pripremu. CO2 Laseri mogu izravno označavati eloksirani aluminij i gravirati gole metale kada se prethodno nanese termalni spoj za označavanje. Za trajno graviranje metala bez premaza potreban je vlaknasti laser.
Kako spriječiti ugljenisanje drva?
Povećajte brzinu, smanjite snagu i provjerite je li pomoćni zrak aktivan. Nanošenje slikarske trake na površinu prije graviranja također može smanjiti ostatke dima. Nakon graviranja, očistite vlažnom krpom i lagano izbrusite ako je potrebno.
Mijenjaju li se postavke laserskog graviranja s godinama stroja?
Da. CO2 Laserske cijevi s vremenom degradiraju, postupno gubeći izlaznu snagu. Cijev koja je izvorno izlazila 60W može pasti na 50W ili niže nakon 2,000–4,000 sati. Povremeno ponovno kalibrirajte postavke i razmislite o zamjeni cijevi kada primijetite stalno slabije performanse. Koju DPI rezoluciju trebam koristiti za graviranje fotografija?
Graviranje fotografija obično zahtijeva 600 DPI ili više za prihvatljive tonske detalje. Koristite algoritam za dithering (Stucki ili Jarvis) u svom softveru za pretvaranje slika u sivim tonovima u laserski kompatibilne točkaste uzorke. Manje brzine i dosljedan fokus ključni su za fotografski rad.