Što je aluminijska gredica?
Aluminijski billet je čvrsti blok ili šipka od kovanog aluminija, ekstrudirana ili valjana iz lijevanog ingota, a zatim izrezana na duljinu. Dijelovi opisani kao billet izrađuju se od ovog čvrstog materijala, a ne izlijevaju se u kalup (lijevaju se) ili kuju u oblik (kovaju se). Proces izrade billeta daje konzistentnu strukturu zrna i predvidljivo ponašanje obrade.
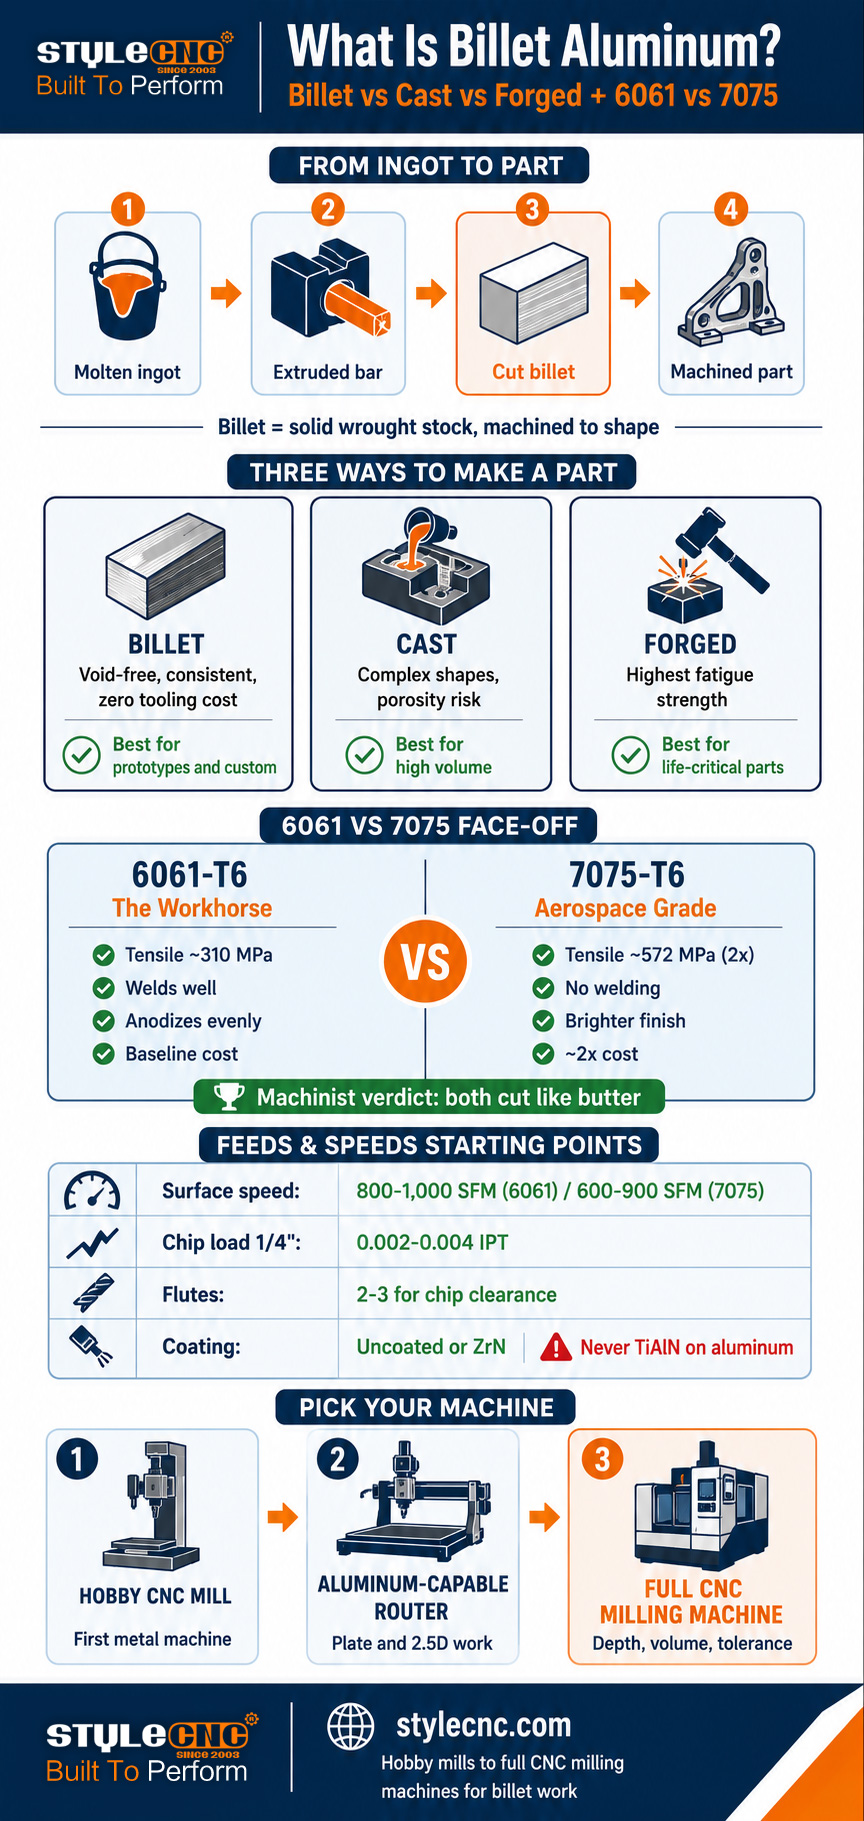
Strogo govoreći, gredica opisuje oblik sirovine, a ne čarobni materijal. Aluminij započinje kao rastaljeni metal izliven u velike lijevane ingote. Ti se ingoti zatim ekstrudiraju ili vruće valjaju u šipke, okrugle ploče i ploče, proces koji komprimira metal, pročišćava njegovu zrnatu strukturu i uklanja većinu unutarnjih šupljina koje lijevanje ostavlja. Izrežite tu kovanu šipku na blokove veličine obratka i imate gredice.
Kada proizvođač kaže da je dio od grede, misli da je strojno izrađen od tog punog kovanog materijala. Sav materijal koji nije dio reže se kao strugotine. To je subtraktivna proizvodnja u svom najčišćem obliku i zato dijelovi od grede imaju i reputaciju kvalitete i premiju cijene: proces rasipa materijal, ali proizvodi dijelove s ujednačenom, gustom unutarnjom strukturom bez šupljina.
Aureola kvalitete oko gredice je uglavnom zaslužena, ali često precijenjena. Pravilno dizajniran lijevani dio može nadmašiti loše dizajniranu gredicu. Ono što gredica pouzdano pruža je konzistentnost: bez iznenađenja poroznošću, bez skrivenih šupljina, predvidljiva čvrstoća u svakom smjeru koji ekstruzija dopušta i dimenzijska stabilnost tijekom obrade.
Aluminij od gredice u odnosu na lijevani u odnosu na kovani aluminij: Prave razlike
Tri proizvodna puta pretvaraju sirovi aluminij u gotove dijelove, a svaki ostavlja poseban otisak prsta u metalu. Tablica u nastavku uspoređuje ih prema čimbenicima koji su važni za performanse dijelova i strojnu obradu.
| Faktor | Billet (strojno obrađen) | Baciti | Krivotvoren |
|---|---|---|---|
| Kako se pravi | Izrađeno od pune kovane šipke ili ploče | Rastaljeni metal uliven u kalup | Zagrijani blank kovan ili prešan u oblik |
| Unutarnja struktura | Jednolična, gusta, bez šupljina | Moguće su poroznosti i šupljine od skupljanja | Najgušći; tokovi zrna prate oblik dijela |
| snaga | Visoko i dosljedno | Najniža od tri; varira ovisno o kvaliteti odljeva | Najviša, posebno čvrstoća na zamor |
| Sloboda dizajna | Ograničeno pristupom alatu | Najviši; mogući složeni unutarnji oblici | Ograničeni; jednostavni robusni oblici |
| Trošak alata | Ništa (samo učvršćivanje) | Visoka (trošak kalupa) amortizirana po volumenu | Najviša (cijena matrice) za velike količine |
| Najbolji volumen | Od 1 do stotina | Stotine do milijuna | Tisuće do milijuna |
| Tipični dijelovi | Prototipovi, prilagođeni nosači, dijelovi za performanse | Blokovi motora, kućišta, kotači (lijevani) | Vilice ovjesa, priključci za zrakoplove, radilice |
| Postupak završne obrade površine | Strojno obrađena završna obrada, Ra 1.6 ili bolje | Grubo lijevano; strojno obrađeno gdje je potrebno | Kovano kućište; strojno obrađeno na spojevima |
Praktično pravilo odlučivanja: lijevanje pobjeđuje kod velikih količina proizvoda gdje se trošak kalupa amortizira, a složena geometrija je bitna. Kovanje pobjeđuje tamo gdje je čvrstoća na zamor kritična za životni vijek. Billet pobjeđuje za prototipove, maloserijski rad po narudžbi i bilo koji dio gdje hobist ili radionica za izradu proizvoda danas treba punu čvrstoću bez ulaganja u alate. U tom posljednjem slučaju upravo su prikladne CNC glodalice i glodalice za aluminij.
6061 vs 7075: Dvije važne ocjene
Uđite u bilo kojeg dobavljača metala i vidjet ćete da dvije kovane legure dominiraju među policama za gredice: 6061 i 7075. Prema podacima Aluminum Association, serije 6000 i 7000 prednjače u CNC obradi, a za većinu radionica izbor se sužava na ove dvije.
| Svojstvo | 6061-T6 (radni konj) | 7075-T6 (zrakoplovne klase) |
|---|---|---|
| Vlačna čvrstoća | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), otprilike dvostruko |
| Tvrdoća (Brinell) | ~ 95 | ~ 150 |
| otpornost na koroziju | Izvrsno; ravnomjerno eloksira | Svjetlo; obično eloksirano ili premazano radi zaštite |
| Zavarljivost | Dobro sa standardnim procesima | Loše; zavarivanje se ne preporučuje |
| obradivost | Vrlo dobro; malo gumeni čips | Vrlo dobro; tvrđe, krhotine se čiste lome |
| Površina | Dobra; konzistentna boja eloksiranja | Svjetlija strojno obrađena završna obrada; boja anodizacije varira |
| Relativni trošak | Osnovni | Otprilike 2x po funti (cijene u stvarnom svijetu: ~38 $u odnosu na ~101 $po ekvivalentnoj pločici) |
| Najbolje za | Nosaci, učvršćenja, kućišta, opći dijelovi | Visokonapregnuti konstrukcijski dijelovi, zrakoplovstvo, utrke |
Ono što propuštaju specifikacije jest koliko se slično osjećaju ta dva materijala za strojem. Članovi foruma Practical Makaroni koji svakodnevno režu oba materijala izvještavaju da koriste identične programe i alate, pri čemu 7075 ostavlja primjetno svjetliju završnu obradu i lakše lomi strugotine, dok se karbidni rubovi troše nešto brže. Jedan član sažeo je konsenzus zajednice: bilo koji od njih reže kao maslac. Korisnici foruma Hobisti-Makaroni ponavljaju: isti posmaci i brzine kao i 6061, ne bojte se 7075.
Pravi faktori koji utječu na odluku su cijena i primjena, a ne obradivost. Platite dvostruko za 7075 kada dijelu zaista treba čvrstoća: nosači, komponente ovjesa, učvršćenja otporna na velika naprezanja. Za sve ostalo koristite 6061 i kao bonus dobit ćete bolju konzistentnost eloksiranja i zavarljivost.
Što znači T6? Temperamenti na jednostavnom jeziku
Slova iza broja legure opisuju stanje, stanje toplinske obrade koje određuje konačnu čvrstoću. Za kupce gredica, 3 oznake pokrivaju gotovo sve na stalku.
✓ T6Toplinski obrađeno i umjetno ostarjelo. Standardno stanje pune čvrstoće za 6061 i 7075. Ako u popisu piše samo 6061 ili 7075 bez stanja, pretpostavite T6, ali provjerite prije kupnje za konstrukcijske radove.
✓ T651T6 plus kontrolirano istezanje koje ublažava unutarnje naprezanje. Važno za pločasti materijal: Ploča T651 ostaje ravnija tijekom obrade jer su zaostala naprezanja koja uzrokuju savijanje uklonjena. Vrijedi male premije za dijelove s velikim udubljenim područjima.
✓ O (žareno)Meko, žareno stanje. Lako se savija, užasno se obrađuje (izuzetno ljepljivo) i slabo. Izbjegavajte za strojno obrađene dijelove osim ako ne planirate prvo oblikovati, a zatim toplinski obraditi.
Točka ublažavanja naprezanja zaslužuje naglasak za svakoga tko obrađuje debele ploče. Rezanje dubokih džepova u materijalu koji nije ublažen naprezanjem oslobađa zaključana naprezanja, a dio se može vidljivo saviti kako se materijal odvaja. Ploča T651 postoji posebno kako bi se to spriječilo. Za tanke dijelove i male nosače, standardna šipka T6 je dovoljna.
Obrada aluminijskih gredica: Osnove posmaka i brzina
Aluminij je metal koji najviše oprašta strojnu obradu, zbog čega je pravi prvi metal za hobiste koji prelaze s drva i plastike. Brojke u nastavku su konsenzusne početne točke iz trenutnih industrijskih tablica rezanja i prakse na forumima strojara. Tretirajte ih kao raspone prvog prolaza, a zatim podešavajte slušajući rez.
| Parametar | 6061-T6 Početna točka | 7075-T6 Početna točka |
|---|---|---|
| Površinska brzina (karbid) | Gruba obrada od 800 do 1,000 SFM | 600 do 900 SFM (10 do 20% donji) |
| Opterećenje čipom, 1/4 inčna glodalica | 0.002 do 0.004 IPT | 0.002 do 0.004 IPT (slično) |
| Opterećenje čipom, 1/2 inčna glodalica | 0.003 do 0.006 IPT | 0.003 do 0.006 IPT (slično) |
| Broj flauta | 2 ili 3 utora za uklanjanje strugotine | 2 ili 3 žljebova; krhotine se lakše lome |
| Oblaganje alata | Bez premaza ili ZrN (nikada TiAlN) | Bez premaza ili ZrN (nikada TiAlN) |
| Rashladna tekućina / podmazivanje | Magla ili poplava; sprječava nakupljanje rubova | Isto; upravljanje toplinom je malo važnije |
3 pravila nose više w8 od bilo koje tablice. Prvo, opterećenje strugotine je ključno: prelagana strugotina i alat tare umjesto da reže, stvarajući toplinu i zavarujući aluminij za reznu oštricu (naslage na oštrici, ubojica broj jedan za završnu obradu aluminija). Drugo, uklonite strugotine iz reza: ponovno rezanje strugotina uništava završnu obradu i lomi alate, zbog čega glodalice s 2 i 3 žlijeba i velikim žljebovima dominiraju u obradi aluminija. Treće, nikada ne koristite alate s TiAlN premazom na aluminiju: premaz sadrži aluminij i kemijski se veže za obradak.
Radni primjer za hobi strojeve
Praktična opremahobi glodalica ili glodalica za aluminij s vretenom od 4,200 okretaja u minuti i 1/2 Inčna 3-zuba karbidna glodalica u 6061. Član tvrtke Hobby-Machinist koji koristi točno ovu postavku izvještava o 30 do 40 inča u minuti uz opterećenje strugotine od oko 0.005 inča po zubu s dostupnom snagom od 3 KS. To je karakteristika obrade aluminija na skromnim strojevima: umjereni okretaji u minuti, pošteno opterećenje strugotine i kruto držanje obratka brže od jurenja za brzinom površine u velikim radionicama.
Glodalice s visokim okretajima u minuti preokreću matematiku. Vreteno glodalice od 10 000 do 24 000 okretaja u minuti ne može se dovoljno usporiti za velike rezače, pa aluminijske glodalice preferiraju male glodalice s jednim i dva utora (1/8 do 1/4 inča) rade brzo s agresivnim pomakom kako bi se održalo opterećenje strugotine. Jednožilni aluminijski svrdla postoje upravo za to: jedan veliki žlijeb uklanja strugotine pri brzinama glodalice gdje se višežilni alati začepljuju.
Koji vam je stroj potreban za aluminijske gredice?
Aluminijski billeti dostupni su puno većem broju strojeva nego što početnici pretpostavljaju. Zahtjev je krutost i upravljanje strugotinom, a ne sirova snaga. 3 klase strojeva pokrivaju spektar od hobista do radionice.
Stolne i hobi CNC glodaliceNamjenski izrađen za metal, s krutim željeznim okvirima i vretenima s niskim brojem okretaja u minuti i velikim okretnim momentom koji odgovaraju većim rezačima. hobi CNC glodalica za metal i stolni mali CNC glodalica klasa obrađuje nosače, kućišta i male dijelove od čelika 6061 i 7075. Ovo je prvi prirodni stroj za obradu metala.
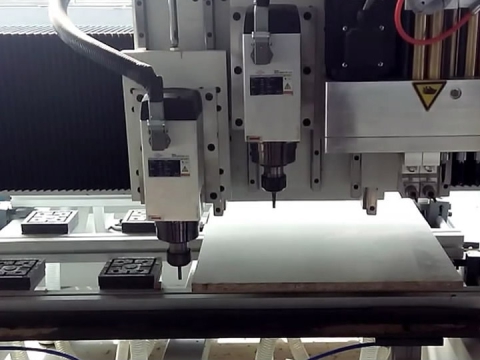
CNC glodalice s aluminijskim mogućnostimaPortalne glodalice s krutim okvirima, odgovarajućim vretenima i podmazivanjem raspršivanjem dobro režu aluminijske gredice koristeći pristup s malim rezačima i visokim okretajima u minuti. CNC glodalica za aluminij - vodič za rješenja pokriva zahtjeve za postavljanje i aluminijski CNC glodalica s diskom ATC sustavom predstavlja kraj proizvodnje gdje su promjene alata i veći opseg rada važni. Glodalice su izvrsne za obradu ploča: ravnih dijelova, ploča i 2.5D nosača.
Potpuno CNC glodaliceZa dublje rezove, tvrđe uvjete, veće količine proizvodnje i dijelove koji zahtijevaju više postavki, Katalog CNC glodalica obuhvaća automatske glodalice za metal do platformi za kalupe. Povećanje krutosti izravno se pretvara u brže uklanjanje materijala i bolje tolerancije u obradi gredica. Širi katalog CNC strojeva za metal pokriva susjedne opcije za trgovine koje miješaju aluminij s čelikom, mesingom i bakrom.
Glosar: Pojmovi za aluminijske gredice
Koristite ovu referencu prilikom kupnje dionica, čitanja foruma ili usporedbe popisa materijala.
| Termin | Definicija |
|---|---|
| ulaznica | Čvrsti blok ili šipka od kovanog aluminija izrezana iz ekstrudiranog ili valjanog materijala, spremna za strojnu obradu. |
| kovanog | Aluminij koji je mehanički obrađen (ekstrudiran, valjan) nakon lijevanja, čime je profinjena njegova zrnata struktura. |
| šipka | Veliki lijevani blok aluminija od kojeg počinju kovani proizvodi. |
| ćud | Oznaka stanja toplinske obrade (T6, T651, O) koja određuje konačnu čvrstoću i tvrdoću legure. |
| T651 | T6 stanje uz kontrolirano istezanje za ublažavanje naprezanja; održava debelu ploču ravnom tijekom obrade. |
| Ugrađeni rub (BUE) | Aluminij se zavaruje za oštricu zbog topline i trenja; glavni uzrok loše završne obrade. |
| Učitavanje čipa (IPT) | Inči materijala koje svaki rezni zub uklanja po okretu; pomaci i brzine jezgre su varijabilni. |
| SFM | Površinskih stopa u minuti; brzina rezne oštrice preko materijala. |
| Gusta ljepljivost | Sklonost mekog aluminija (posebno 6061 i žarenog materijala) razmazivanju umjesto čistom smicanju. |
| Poroznost | Unutarnje šupljine od zarobljenog plina u lijevanom aluminiju; odsutne u pravilno kovanom komadu gredice. |
Često postavljana pitanja
Je li aluminij iz gredice jači od lijevanog aluminija?
Općenito da, za istu obitelj legura. Proces kovanja kojim se proizvode komadi od gredica komprimira poroznost i šupljine koje lijevanje može ostaviti, dajući dijelovima gredica konzistentniju čvrstoću. Kovani aluminij pobjeđuje oba po pitanju čvrstoće na zamor jer kovanje usklađuje tok zrna s oblikom dijela. Iskreno upozorenje: dobro konstruirani lijevani dio može nadmašiti loše dizajnirani dio gredice, pa je gredica jamstvo konzistentnosti, a ne automatska pobjeda u čvrstoći.
Je li 7075 teže obraditi od 6061?
Jedva, prema strojarima koji svakodnevno režu obje. Članovi foruma Practical Machinist izvještavaju o korištenju identičnih programa i alata na objema legurama, s razlikama u tome što 7075 nešto brže troši karbidne rubove, lakše lomi strugotine i ostavlja svjetliju površinsku obradu. Trenutne industrijske tablice rezanja pokazuju da su brzine obrade površine 7075 10 do 20 posto ispod 6061 (600 do 900 SFM u odnosu na 800 do 1,000 SFM gruba obrada s karbidom) sa sličnim opterećenjima strugotine. Nijedna legura ne bi trebala zastrašiti hobista.
Zašto je 7075 toliko skuplji od 6061?
Legiranje na bazi cinka, stroža kontrola proizvodnje i potražnja u zrakoplovnoj industriji. Cijene u stvarnom svijetu prema temama za kupnju tvrtke Practical Machinist jasno pokazuju razliku: usporedive šipke nude cijenu od otprilike 38 $za 6061-T6 u odnosu na 101 $za 7075-T6, što je blizu uobičajeno citirane dvostruke premije. Dodatni trošak kupuje otprilike dvostruku vlačnu čvrstoću (oko 572 MPa u odnosu na 310 MPa), što se isplati samo u primjenama s pravim nosivim opterećenjem.
Može li CNC glodalica stvarno rezati aluminijske gredice?
Da, s pravim pristupom. Glodalice s krutim okvirom i odgovarajućim vretenima rutinski režu aluminijske ploče pomoću malih jednostrano ili dvostrano glodalih karbidnih glodala (1/8 do 1/4 inča) rade pri visokim okretajima s agresivnim pomakom kako bi se održalo opterećenje strugotine, plus podmazivanje maglom kako bi se spriječilo nakupljanje na rubu. Ono što glodalice ne mogu dobro obaviti je duboka teška gruba obrada s velikim rezačima, gdje preuzimaju krute CNC glodalice. Ravni nosači, ploče i 2.5D dijelovi od gredica čvrsto su teritorij glodalica.
Što znači T6 u 6061-T6?
T6 je oznaka stanja: toplinski obrađeno otopinom i umjetno odležano do pune čvrstoće. To je standardno stanje za obrađene komade od čelika 6061 i 7075. T651 dodaje kontrolirano istezanje koje ublažava unutarnje naprezanje, što debelu ploču održava ravnom kada se u njoj obrađuju duboki džepovi. Žareni (O stanje) materijal je mekan, ljepljiv za strojnu obradu i slab, stoga ga izbjegavajte za strojno obrađene dijelove.
S kojim pomacima i brzinama bi početnik trebao početi s aluminijskim gredicama?
S karbidnim alatima u 6061-T6: otprilike 800 do 1,000 SFM površinska brzina, opterećenje strugotine od 0.002 do 0.004 inča po zubu na 1/4 palčno glodalo, 2 ili 3 žljebova, bez premaza ili ZrN premaza, te rashladna tekućina u magli ili potopu. Na hobi stroju ograničenom na oko 4,200 okretaja u minuti s 1/2 Inčni rezač s 3 žljebova, praksa dokumentirana na forumu, radi 30 do 40 inča u minuti s opterećenjem strugotine od oko 0.005. Započnite konzervativno, slušajte rez i povećajte pomak prije povećanja brzine.
Bottom Line
Aluminijski gredica je jednostavno kovani materijal obrađen u dijelove, a ugled koji nosi dolazi od konzistentnosti te kovane strukture: bez poroznosti lijevanog materijala, predvidljive čvrstoće i čistog ponašanja pri obradi. Za većinu poslova, 6061-T6 je pravi odgovor, dok je 7075-T6 rezerviran za dijelove kojima je zaista potrebna dvostruka čvrstoća po dvostrukoj cijeni. Obje legure se dovoljno lako obrađuju da su pravi prvi metali za svakog hobista koji prelazi granicu s drvom i plastikom.
Stroj je važniji od metala. Krut hobi CNC glodalica ili ispravno konfiguriran CNC glodalica s aluminijskim kapacitetom otvara rad s gredicama svakoj radionici i kompletan katalog CNC glodalica pokriva korak naprijed kada veličina, dubina ili volumen dijela prerastu početnu klasu. Obratite se STYLECNC tim koji će uskladiti stroj s dijelovima gredice koje želite izraditi.