Koji pomoćni plin trebate koristiti?
Za ugljični čelik debljine preko 6 mm koristite kisik, gdje njegova egzotermna reakcija dodaje energiju rezanja uz niski tlak i niske troškove. Za nehrđajući čelik, aluminij i sve rubove koji moraju biti bez oksida i spremni za zavarivanje koristite dušik pod tlakom od 12 do 20 bara. Za tanki do srednje meki čelik i nekozmetičke radove koristite suhi komprimirani zrak bez ulja, gdje su njegovi gotovo nulti troškovi bolji od blago oksidiranog ruba.
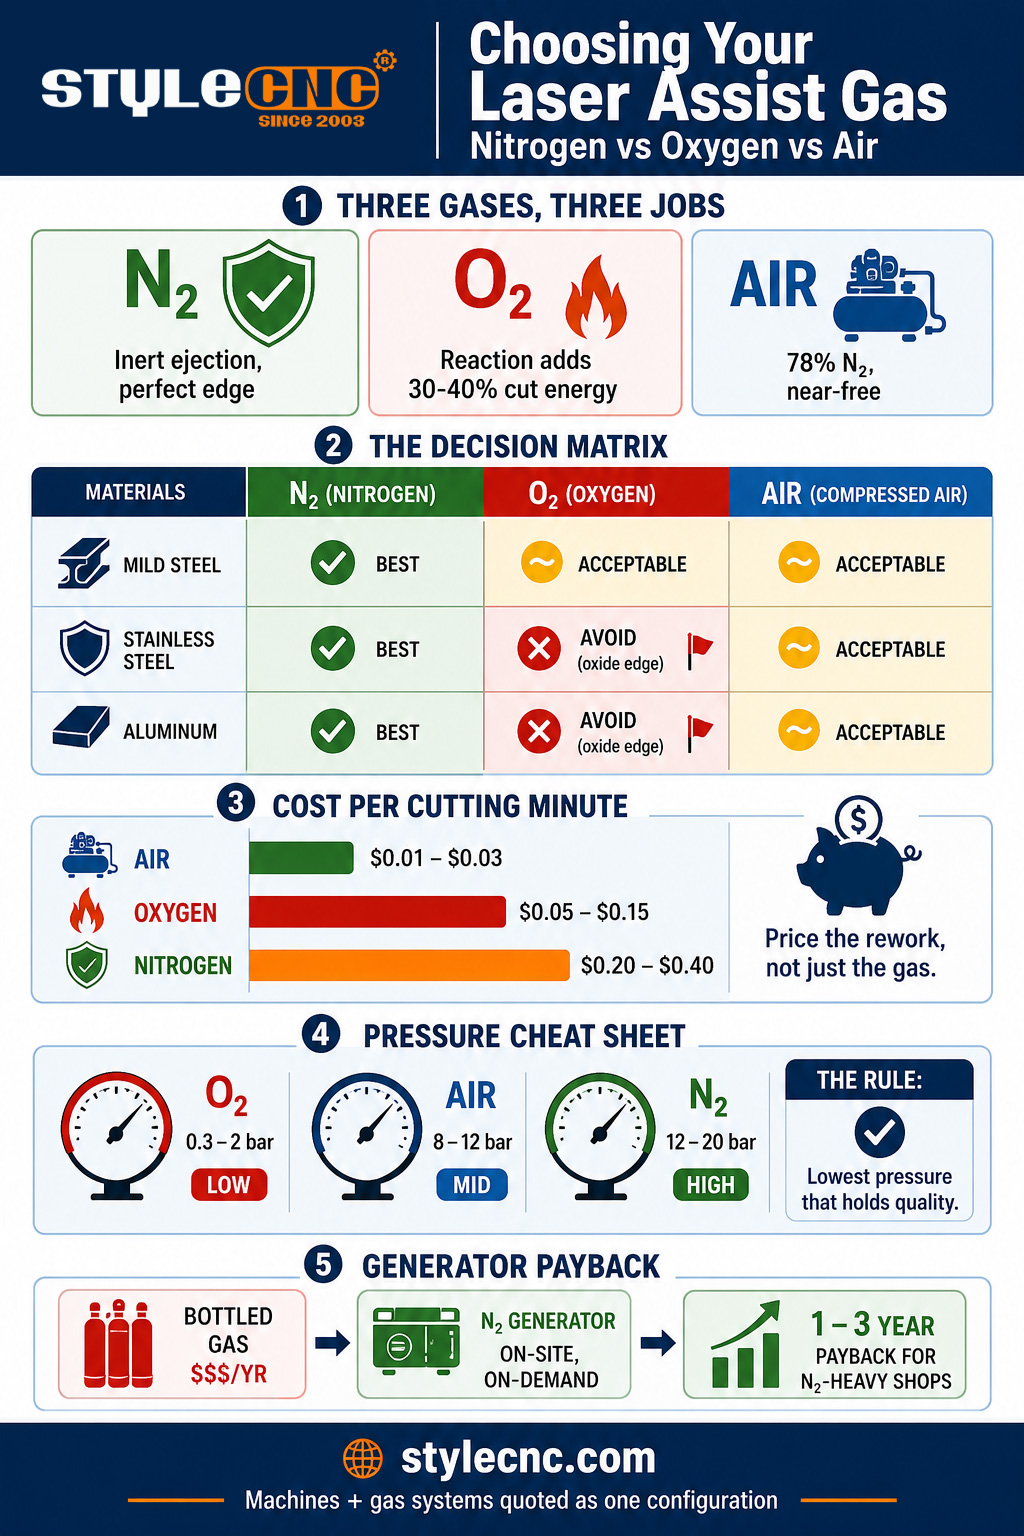
Pomoćni plin obavlja dva posla. Mehanički, izbacuje rastaljeni metal iz reza prije nego što se ponovno skrutne, o čemu uglavnom ovisi kvaliteta ruba. Kemijski, ili hrani rez ili ga štiti: kisik reagira s vrućim željezom i doprinosi otprilike 30 do 40 posto ukupne energije rezanja ugljičnog čelika, dok dušik ostaje inertan i ostavlja reznu površinu točno onakvom kakvom ju je snop napravio. Zrak, koji se sastoji od 78 posto dušika i 21 posto kisika, istovremeno čini razrijeđenu verziju oba. Svaka odluka o odabiru je trgovina između tih kemijskih sastojaka i njihovih vrlo različitih troškova.
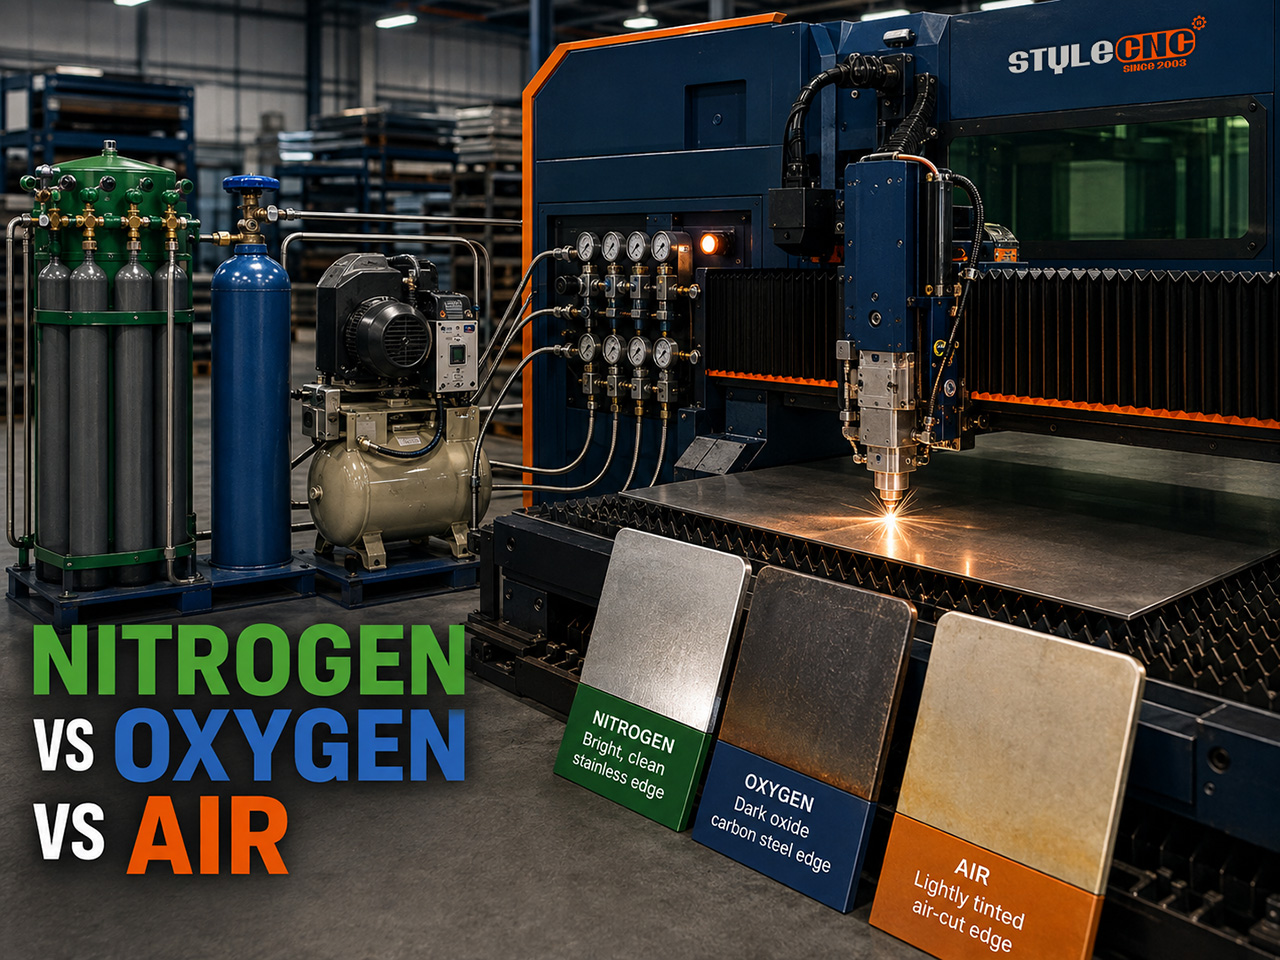
Usporedba: Kvaliteta ruba, brzina, pritisak i cijena
Donja tablica uspoređuje 3 plina prema čimbenicima koji određuju stvarnu kupnju i ponudu. Redak Mjerenje navodi osnovu kako bi brojke bile usporedive, a ne nejasne kao u brošuri.
| Faktor | Dušik | Kisik | Potisnut zrak |
|---|---|---|---|
| Mjerenje | Tipična vlakna od 1 do 6 kW, ploča od 1 do 12 mm, proizvodne postavke | Ista osnova, fokus na ugljični čelik | Ista osnova, osušeni zrak bez ulja |
| Mehanizam za rezanje | Samo izbacivanje inertne taline | Egzotermna reakcija dodaje 30 40% smanjene energije | Razrijeđeno oboje (78% N2, 21% O2) |
| Radni tlak | 12 u 20 bar | 0.3 u 2 bar | 8 do 12 bara (pojačano na ~17) |
| Protok plina | 300 do 500+ l/min | 20 do 60 L / min | Napajanje kompresorom, veliki volumen |
| Cijena po minuti rezanja | 0.20 do 0.40 $(0.60+ visoki tlak) | $0.05 do 0.15 | 0.01 do 0.03 $(električna energija) |
| Rub od mekog čelika | Svijetlo, bez oksida, spremno za zavarivanje | Brzi rez, tamni oksidni sloj | Svijetla oksidna nijansa, dobra za svoju cijenu |
| Rub od nehrđajućeg čelika | Svijetlo, spremno za bojanje i zavarivanje (standardno) | Rub kontaminiran kromovim oksidom; izbjegavati | Blago žutilo; prihvatljivo nekozmetičko |
| Aluminijski rub | Čisto, spremno za eloksiranje (standard) | Tvrdi oksid, grub rub; izbjegavati | Prihvatljiv tanki lim sa sivom nijansom |
| Brzinski lik | Najbrži na tankom limu, ograničena snaga na debelom | Najbrži na debelom ugljičnom čeliku | Gotovo dušik na tankim mjeračima |
| Najbolje za | Nehrđajući čelik, aluminij, kozmetički radovi i pripremni radovi za zavarivanje | Ugljični čelik 6 mm i više | Tanki do srednje meki čelik, veliki proračunski radovi |
Nehrđajući čelik zaslužuje vlastito upozorenje. Na temperaturi rezanja, čak i tragovi kisika reagiraju s kromom u nehrđajućem čeliku i ostavljaju kontaminirani oksidni rub koji odbija boju i ugrožava zavare. Zato dušik nije preferencija kod nehrđajućeg čelika, već standard, i zato poštena usporedba troškova uključuje ponovnu obradu: skupi dušik je jeftin u usporedbi s proizvođačima koji bruse oksidaciju s tisuću nosača.
Matematika cijene po dijelu
Izračunajte brojeve na betonskom dijelu: nosač s vremenom rezanja od 60 sekundi u limu debljine 2 mm, cijena je 1,000 komada.
✓ KisikPri cijeni od 0.05 do 0.15 $po minuti rezanja, plin dodaje oko 0.05 do 0.15 $po dijelu ili 50 do 150 $po cijelom prolazu. Rub ima oksidni sloj koji se mora očistiti prije zavarivanja ili nanošenja praškastog premaza.
✓ DušikPri cijeni od 0.20 do 0.40 $po minuti, plin dodaje 0.20 do 0.40 $po dijelu, 200 do 400 $po prolazu. Rub se obrađuje kao što je izrezan: nema koraka uklanjanja srha i odmašćivanja, izravno za zavarivanje ili premazivanje. Ako bi uklanjanje oksida koštalo čak i 20 sekundi rada po dijelu, dušik pobjeđuje u ukupnoj matematici unatoč višoj liniji plina.
✓ Potisnut zrakS obzirom na cijenu električne energije kompresora od 0.01 do 0.03 $po minuti, plin dodaje 0.01 do 0.03 $po dijelu, 10 do 30 $po ciklusu, nakon jednokratnog ulaganja od 5,000 do 20 000 $u kompresor, sušilicu i filtracijski sklop bez ulja. Za dijelove od mekog čelika koji se ionako bojaju, ovo je donja granica troškova u industriji.
Razmjeri ponovno mijenjaju odgovor. Rad u dvije smjene koji smanjuje količinu dušika u radu može godišnje potrošiti šesteroznamenkasti iznos plina u bocama ili rasutom stanju, što je klasično opravdanje za generator dušika na licu mjesta; povrat ulaganja obično se događa za 1 do 3 godine pri toj potrošnji. I izbjegnite zamku čistoće dok ste već kod toga: pomoćni plin ne zahtijeva laboratorijsku čistoću od 5 do 9 za rad s mekim čelikom, a plaćanje za njega je novac koji se ispušta kroz mlaznicu.
Tlak pomoćnog plina prema debljini
Podešavanje tlaka prati materijal i plin, povećavajući se s debljinom za dušik i smanjujući se s debljinom za kisik. Početni prozori za rad s vlaknastim laserom:
| Materijal i debljina | Plin | Početni tlak |
|---|---|---|
| Meki čelik 1 do 6 mm | Zrak ili dušik | 8 do 12 bara (zrak) / 10 do 14 bara (N2) |
| Meki čelik 6 do 20 mm | Kisik | 0.5 do 2 bara, smanjuje se s porastom debljine |
| Nehrđajući čelik 1 do 6 mm | Dušik | 10 u 16 bar |
| Nehrđajući čelik 6 do 12 mm | Dušik | 16 do 20 bara, veća mlaznica |
| Aluminij 1 do 6 mm | Dušik (ili zrak, razrijeđen) | 12 u 16 bar |
| Aluminij 6 do 12 mm | Dušik | 16 do 20 bara, negativni fokus |
2 potrošačke navike štite proračun. Koristite najniži tlak koji održava kvalitetu ruba, jer protok i troškovi strmo rastu s tlakom i promjerom mlaznice. I držite mlaznice centrirane i usklađene s debljinom: nepravilno poravnana ili prevelika mlaznica može potrošiti dvoznamenkaste iznose po satu bez poboljšanja reza.
Plin je jedan od nekoliko ulaznih elemenata koji određuju konačnu kvalitetu reza; Vodič za faktore performansi vlaknastog lasera pokriva kako tlak utječe na fokus, udaljenost mlaznice i brzinu, te CO2 referenca parametara laserskog rezanja sadrži detalje na razini postavki za CO2 platforme, gdje se primjenjuju ista 3 plina.
Usklađivanje plinskog sustava sa strojem
Strategija plina je odluka o konfiguraciji, a ne naknadna misao. Rad s nehrđajućim čelikom s puno dušika zahtijeva visokotlačni plinski krug, proporcionalni ventil i biblioteku mlaznica koje stroj za lasersko rezanje od nehrđajućeg čelika konfiguracija je izgrađena oko. Radionice za primarni zrak trebaju kompresor, sušilicu i filtraciju specificirane sa strojem, a ne naknadno ugrađene. Recite STYLECNC Kombinirajte svoju mješavinu materijala i mjesečne sate rezanja, a plinski sustav, preporuka za generator u odnosu na plin u boci i konfiguracija stroja dobit ćete kao jednu usklađenu ponudu.
Često postavljana pitanja
Koja je razlika između dušika i kisika kod laserskog rezanja?
Kisik sudjeluje u rezanju: egzotermno reagira s vrućim željezom, doprinoseći s 30 do 40 posto energije rezanja ugljičnog čelika, zbog čega brzo reže debeli meki čelik pri tlaku od samo 0.3 do 2 bara. Cijena je tamni oksidni sloj na rubu. Dušik je inertan i djeluje isključivo izbacivanjem taline pri tlaku od 12 do 20 bara, ostavljajući svijetli, bez oksida, rub spreman za zavarivanje po nekoliko puta većoj cijeni od plina. Kisik kupuje brzinu na ugljičnom čeliku; dušik kupuje kvalitetu ruba svugdje.
Možete li laserski rezati komprimiranim zrakom?
Da, i moderne radionice sve više to rade. Osušeni komprimirani zrak bez ulja pod tlakom od 8 do 12 bara (često pojačan prema 17 bara) reže tanki do srednje debeli meki čelik, pocinčani i tanki aluminij s otprilike 0.01 do 0.03 $po minuti rezanja električne energije, u usporedbi s 0.20 do 0.40 $za dušik. Budući da sadrži 21 posto kisika, zrak ostavlja laganu oksidnu nijansu, pa je prikladniji za obojene i nekozmetičke dijelove nego za nehrđajući čelik pripremljen za zavarivanje. Ulazna karta je pravilno specificirani kompresor, sušilica i filtracijski sklop, obično od 5,000 do 20 000 USD.
Zašto je dušik potreban za nehrđajući čelik?
Jer kisik kemijski kontaminira rub. Na temperaturi rezanja, čak i tragovi kisika reagiraju s kromom u nehrđajućem čeliku i ostavljaju oksidni sloj koji odbacuje boju i narušava integritet zavara, pretvarajući svaki dio u površinu za brušenje. Dušik održava rezanu površinu inertnom i sjajnom, završenom kao što je izrezana. Linija s višim tlakom plina gotovo je uvijek jeftinija od linije za ponovnu obradu koju eliminira, zbog čega je dušik industrijski standard za nehrđajući čelik, a ne premium opcija.
Koji tlak pomoćnog plina trebam koristiti?
Prema materijalu i plinu: tlak kisika na ugljičnom čeliku je nizak, 0.3 do 2 bara, a pada s povećanjem debljine jer reakcija obavlja rad. Tlak dušika je visok i raste s debljinom, otprilike 10 do 16 bara na tankom nehrđajućem čeliku i aluminiju, do 16 do 20 bara s većim mlaznicama od 6 mm naviše. Tlak zraka je 8 do 12 bara za lagani meki čelik. Počnite na prozoru, a zatim podesite na najniži tlak koji održava kvalitetu ruba, jer potrošnja i troškovi naglo rastu sa svakim dodatnim barom.
Kada se isplati generator dušika?
Kada je potrošnja stabilna i visoka. Dušik u bocama i rasuti dušik nose troškove po volumenu plus gubitke od najma spremnika, dostave i isparavanja; veliko rezanje dušikom u dvije smjene može premašiti šesteroznamenkasti iznos godišnje samo za plin. Membranski ili PSA generatori na licu mjesta to mijenjaju za kupnju kapitala i električnu energiju, s povratom ulaganja koji se obično navodi u roku od 1 do 3 godine za radionice koje koriste dušik kao primarni plin. Radionice s jednom smjenom ili primarnim kisikom obično se oslanjaju na isporučeni plin.
Bottom Line
Odabir pomoćnog plina svodi se na 3 rečenice. Kisik za debeli ugljični čelik, gdje je reakcija slobodna i rezna snaga je prihvatljiva, a oksidni rub je prihvatljiv. Dušik gdje god rub mora biti obrađen kao rezan: nehrđajući čelik, aluminij, priprema za zavarivanje i kozmetički radovi. Zrak gdje god dio dopušta blagu oksidnu nijansu, a volumen nagrađuje najjeftiniji plin u radionici. Odredite cijenu prerade, ne samo plina, i točan odgovor obično ispada s popisa dijelova.
STYLECNC konfigurirati vlaknasti laserski rezači s plinskim krugom prilagođenim radu, od rezača lima s primarnim zrakom do visokotlačnog dušika sustavi za rezanje nehrđajućeg čelikaPošaljite svoju mješavinu materijala i količine za preporuku za stroj i plin temeljenu na gornjoj matematici.