Pomoćni plin jedna je od najvećih stavki u radu vlaknastog lasera i za mnoge radionice tiho nadmašuje potrošnju električne energije koja napaja snop. Zato se pitanje premjestilo s funkcionira li rezanje zrakom na to kako ga pravilno postaviti. Ovaj vodič ostaje usredotočen na zračnu stranu odluke: kako se zračna pomoć ponaša u rezu, kako dimenzionirati i tretirati komprimirani zrak, što čini s kvalitetom ruba i koliko stvarno košta po satu.

Kako zračna pomoć funkcionira u prorezu
Svaki rez vlaknastim laserom treba mlaz plina. Snop topi uski kanal kroz lim, a koaksijalni tok plina koji izlazi iz mlaznice ispuhuje rastaljeni metal s dna reza prije nego što se ponovno skrutne. Bez tog mlaza, rez se popunjava iza snopa.
Zrak se sastoji od otprilike 78 posto dušika i 21 posto kisika, pa se ponaša kao mješavina dva klasična plina. Dušikov udio obavlja većinu mehaničkog izbacivanja, dok mali udio kisika dodaje malo egzotermne energije i ostavlja lagani oksidni sloj na rezanoj površini. Na mekom čeliku i pocinčanom limu taj je oksid obično kozmetički i spreman za bojanje; na nehrđajućem čeliku pokazuje se kao slaba nijansa.
Dvije stvari su učinile zrak praktičnim u proizvodnim razmjerima. Izvori veće snage ubacuju dovoljno energije u prorez za brzo rezanje s manje reaktivnim plinom, a radionice su otkrile da je kompresor koji ugrađuju jednokratna kupnja, a ne mjesečna faktura. Proizvođači koji su prešli na... strojevi za rezanje metala vlaknastim laserom velike snage često prijavljuju najdramatičnije uštede goriva, jer veća snaga znači brže rezanje i manje goriva po metru.
Koji se materijali dobro režu zrakom
⦿ Meki čelik, otprilike 1 do 6 mm: uobičajeni zračni prozor, obično počevši od oko 8 do 12 bara i podešen na najniži tlak koji drži rub.
⦿ Pocinčani lim: čisto se reže zrakom i jedan je od najjačih slučajeva upotrebe za HVAC sustave i radove na kućištima.
⦿ Tanki aluminij: zrak često ima jednako dobre rezultate kao dušik, a nekoliko radionica izvještava o čišćim aluminijskim rubovima nakon zamjene.
⦿ Nehrđajući čelik: brzo reže na zraku, ali očekujte oksidnu nijansu; prihvatljivo za skrivene ili obojene dijelove, ne za vidljive brušene završne obrade.
Operateri obično postavljaju izravno pitanje: hoće li moje pocinčane ploče od 3 mm izaći sa stola jednako čiste na zraku kao što su na dušiku? Za većinu dijelova kućišta i kanala odgovor je da. Dijelovi koji opravdavaju ostanak na dušiku su oni koje će kupac vidjeti, zavariti bez pripreme ili pregledati pod jakim svjetlom. Tipične ovojnice debljine i brzine prema izvoru napajanja mapirane su u debljina, brzina i vodič za napajanje laserskog rezanja metala vlaknima, što pomaže u postavljanju realnih očekivanja prije podešavanja parametara zraka.
Dimenzioniranje kompresora: tlak, protok i sušenje
Kompresorski paket odlučuje hoće li rezanje zrakom uspjeti. Standardni kompresor za radionicu koji radi na 7 do 8 bara izgrađen je za alate, a ne za mlaznicu za rezanje, a premalen sustav pokazuje se kao troska i nekonzistentni rubovi mnogo prije nego što itko posumnja na dovod zraka.
| Zahtjev | Tipična meta | Zašto je to važno | Mjerenje |
|---|---|---|---|
| Pritisak isporuke | Do 16 bara na stroju, 8 do 12 bara uobičajeno na mlaznici za tanki meki čelik | Tlak uklanja rastaljeni metal iz reza; kapi uzrokuju trosku | Mjerni tlak na reznoj glavi tijekom punog mlaznog prskanja |
| Besplatna dostava zraka | Usklađeno s mlaznicom i snagom; potrošnja otprilike 0.5 m³/min pri radu srednje snage | Premali protok sprječava duge rezove i velike mlaznice | Izmjerena potrošnja u odnosu na nazivni protok pri radnom tlaku |
| Suhoća | Točka rosišta tlaka od minus 40 do minus 60 °C | Vlaga zamagljuje i puca zaštitnu leću | Očitavanje točke rosišta nizvodno od sušilice |
| Ulje i čestice | Bez ulja ili ulje uklonjeno koalesciranjem i filtracijom ugljika | Uljna para gori na optici i kontaminira rubove | Diferencijalni tlak filtera i interval inspekcije leće |
| Međuspremnik | Prijemni spremnik dimenzioniran da apsorbira skokove potražnje | Laserski kontroleri ne vole fluktuacije tlaka | Promjena tlaka tijekom probijanja i brze promjene konture |
Tlak i protok
Odredite kompresor pri tlaku koji je potreban mlaznici plus gubitke kroz sušilice, filtere i cijevi. Protok dolazi od promjera mlaznice i koliko minuta po satu je greda uključena. Kao referentna točka, jedna objavljena postavka spaja kompresor od 16 bara koji isporučuje oko 1.27 m³/min s ulaznom snagom od 13.4 kW sa stvarnom potrošnjom rezanja blizu 0.5 m³/min, ostavljajući prostor za probijanje i veće mlaznice.
Sušenje i filtracija
Ovo je korak koji radionice preskaču i kasnije žale. Komprimirani zrak prenosi vlagu i uljnu paru, a oboje završava na zaštitnoj leći u glavi za rezanje. Zamagljena ili kontaminirana leća raspršuje snop svjetlosti, slabi rez i može puknuti pod utjecajem topline. Dobavljači uređaja za obradu zraka obično navode točku rosišta tlaka između minus 40 i minus 60 °C, što znači adsorpcijsko sredstvo ili visokoučinkoviti sušač nakon kompresora, nakon čega slijede koalescentni i filteri s aktivnim ugljenom. Razumijevanje gdje se zaštitna leća nalazi u glavi, obrađeno je u vodiču za Glavni dijelovi stroja za lasersko rezanje vlaknima, jasno je zašto kvaliteta zraka štiti najskuplji potrošni materijal u sustavu.
Cjevovodi, postavljanje i održavanje
Postavite kompresor blizu lasera kako bi visokotlačni vod bio kratak i koristite cijevi predviđene za puni radni tlak umjesto uobičajenih radioničkih vodova. Svaki koljen, brza spojnica i dugi vod crijeva stvaraju tlak na mlaznici, zbog čega mnogi instalacijski elementi posvećuju zaseban visokotlačni vod glavi za rezanje dok regulator dovodi zrak nižeg tlaka u ostatak radionice.
Tretirajte zračni paket kao dio lasera, a ne kao građevinske usluge. Ispraznite prijemnik i provjeravajte automatske odvode svakodnevno, tjedno mjerite točku rosišta i mijenjajte filtere na temelju diferencijalnog tlaka, a ne na temelju nagađanja. Jedno vlažno jutro nakon preskočenog odvoda može vas koštati više u zaštitnim lećama nego godina dana filtera.
Kompromisi u kvaliteti ruba
Rezanje zrakom nije besplatna zamjena; to je namjerna trgovina između cijene plina i izgleda ruba. Izvješća o slučajevima iz industrije pokazuju da je kvaliteta ruba rezanog zrakom na mnogim dijelovima blizu kisika ili dušika, ali razlika koja ostaje je predvidljiva:
⦿ Meki čelik: lagani oksid na rezanoj površini, obično dobar za bojanje i nanošenje praškastog premaza nakon uobičajene predobrade.
⦿ Nehrđajući čelik: blago žuta do siva nijansa i manje sjajna površina od dušika; možda će trebati čišćenje prije zavarivanja ili poliranja.
⦿ Aluminij: često jednak ili bolji od dušika na tankom limu, s niskim stvaranjem troske pri podešavanju tlaka.
⦿ Deblji dijelovi: rizik od troske raste s povećanjem debljine, gdje se dušik ili kisik obično vraćaju u program.
Probijanje zaslužuje zasebnu napomenu. Mnogi zračni sustavi probijaju pri nižem tlaku, a zatim se pojačavaju za rezanje, jer mlaz punog tlaka tijekom probijanja može prsnuti rastaljeni metal natrag prema mlaznici. Neka kontroler upravlja tim prekidačem tlaka umjesto da se jedna fiksna vrijednost koristi kroz cijelu konturu.
Praktično pravilo je sortirati knjigu narudžbi prema onome što kupac vidi. Skriveni nosači, obojene ploče i dijelovi za izradu čelika namijenjeni za premazivanje idealni su kandidati za zrak. Arhitektonski dijelovi od nehrđajućeg čelika i dijelovi prehrambene kvalitete općenito ostaju na dušiku, a održavanje oba plina u cijevima do stroj za lasersko rezanje omogućuje programu rezanja da bira po zadatku.
Prebacivanje obično znači ponovno podešavanje, ne samo zamjenu plinske cijevi. Očekujte podešavanje veličine mlaznice, položaja fokusa i tlaka na svakom materijalu i debljini, a zatim spremite parametre zraka kao vlastitu biblioteku rezanja. Većina radionica provodi testne kupone tjedan dana na otpadnom materijalu prije nego što premjeste radove na rezanje, a taj tjedan obično bolje odgovara na pitanje kvalitete ruba od bilo kojeg specifikacijskog lista.
Cijena po satu u usporedbi s dušikom
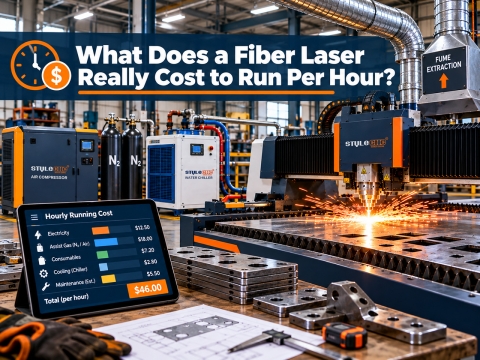
Cijena plina ovisi o vremenu paljenja snopa, veličini mlaznice i tlaku, a cijena dušika strmo raste sa svakim dodatnim barom. Zrak mijenja strukturu računa: umjesto plaćanja po isporučenom kubnom metru, radionica plaća jednom za kompresor, a zatim uglavnom za struju za njegov rad. U radu u dvije smjene ta se razlika brzo povećava.
| Faktor | Potisnut zrak | Dušik | Mjerenje |
|---|---|---|---|
| Trošak plina po minuti rezanja | Oko 0.01 do 0.03 dolara, uglavnom struja | Oko 0.20 do 0.40 USD, više pri visokom tlaku | Potrošnja goriva podijeljena s brojem minuta uključenog snopa |
| Trošak po kubnom metru | Osnovni | Najmanje 3 puta više zraka, u nekim regijama i više od deset puta | Cijena isporuke po m³, uključujući najam i dostavu |
| Logistika opskrbe | Generirano na licu mjesta, na zahtjev | Boce, Dewarove posude ili spremnici za velike količine s gubicima isparavanja | Sati zastoja čekanja na isporuku goriva |
| Investicija unaprijed | Visokotlačni kompresor, sušilica, filteri, prijemnik | Najam spremnika ili generatora, plus stalni plin | Mjeseci otplate za paket zračnog prometa |
| Rezultat ruba na nehrđajućem čeliku | Lagani oksidni odsjaj na rubu | Svijetli rub bez oksida | Treba li dio očistiti nakon rezanja |
Studije slučaja konkretiziraju brojke:
⦿ Jedan australski proizvođač potrošio je više od $9.000 mjesečno za dušik u bocama, instalirao je kompresorski paket od 22 kW i 16 bara te izvijestio o $96,000 godišnje uštede, čak i nakon troškova rada i servisiranja.
⦿ Proizvođač pladnjeva izvijestio je otprilike $4Ušteda od 2,000 kuna godišnje, a sustav komprimiranog zraka isplatit će se u roku od godinu dana.
⦿ Američki proizvođač po ugovoru smanjio je troškove rada vlaknastog lasera ispod $4 po satu, što je oko 90 posto jeftinije od osnovne vrijednosti dušika, a istovremeno smanjuje većinu rada s nehrđajućim čelikom na proizvodnom zraku.
Za izračun povrata ulaganja potrebna su 3 broja: trenutna mjesečna potrošnja dušika, sati rada snopa mjesečno i cijena instalacije ispravno dimenzioniranog kompresora i paketa za obradu. Oduzmite trošak električne energije i servisa kompresora od računa za dušik, a preostala brojka govori vam koliko mjeseci je potrebno da se paket isplati. Radionice uglavnom režu obloženi meki čelik i aluminijski dijelovi obično ostvaruju najbrže povrate jer ih kompromis s oksidom ne košta ništa.

Kontrolna lista prije prebacivanja
✔ Izvucite račune za dušik za dvanaest mjeseci, uključujući troškove najma i dostave spremnika.
✔ Sortirajte smjesu dijelova na vidljivi nehrđajući čelik, premazani čelik, pocinčani čelik i aluminij te procijenite udio zraka koji se može primiti.
✔ Odredite kompresor za tlak u mlaznici plus gubitke u cjevovodu, s protokom koji odgovara vašoj najvećoj mlaznici.
✔ Uključite sušilicu, koalescentne i ugljene filtere te prijemni spremnik u proračun kao dio paketa, a ne kao dodatnu opremu.
✔ Održavajte dušik dostupan za vidljive dijelove od nehrđajućeg čelika i debele dijelove te neka program rezanja odabere plin za svaki posao.
Konfigurirajte svoj vlaknasti laser za rezanje zrakom
Usporedite razine snage i veličine kreveta u cijelom rasponu strojevi za lasersko rezanjei zatražite besplatnu ponudu koja uključuje odgovarajući visokotlačni kompresor i paket za obradu zraka za vaše materijale.