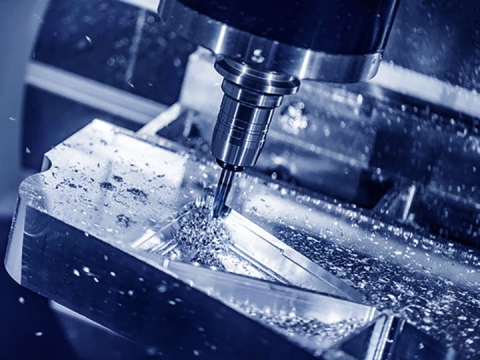
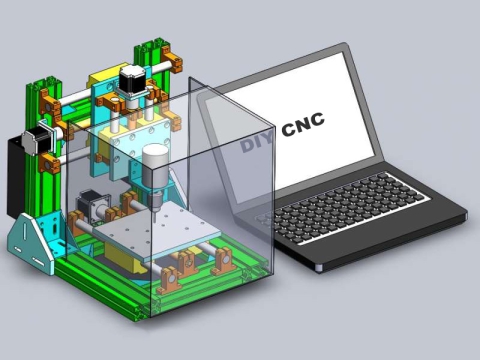
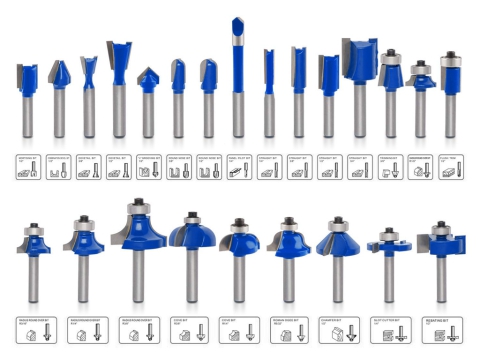
CNC glodalice su računalno numerički upravljane glodalice koje dolaze s 3, 4 ili 5 osi za istovremeno izvođenje poslova glodanja.
CNC glodalica je visokoprecizni stroj za obradu metala s brzim vretenom, servo motorom velike snage i teškom strukturom strojnog kreveta, koja radi slično kao CNC obradni centar i može izvoditi centraliziranu obradu glodanja, bušenja, razvrtanja, razvrtanja i narezivanja navoja.
CNC glodalica koristi računalo za upravljanje radom programa, pokretanje stroja na posao i postizanje konačnog glodanja. Stoga, ako početnici žele naučiti kako jednostavno upravljati CNC glodalicom, moraju imati određena osnovna znanja o računalima i CNC-u.
Početnici se muče s ispravnim koracima rada, a CNC strojari lutaju putem napredovanja. Kako pronaći najbolje upute za uporabu?
Evo 9 jednostavnih koraka za jednostavno rukovanje CNC glodalicom, bez obzira jeste li početnik ili profesionalac.
Koraci rada CNC glodalice
Korak 1. Vratite se na referentnu točku
Korak 2. Pomaknite stol stroja na sredinu stroja (pritisnite tipku negativ, inače će se previše pomicati) i postavite obradak na stol.
Korak 3. Koristite komparator s kazaljkom za poravnanje, a zatim stegnite obradak (ako obradak dopušta, može se glodati nakon stezanja, tada se komparator s kazaljkom više ne koristi za poravnanje); ako koristite kliješta s ravnim vrhom, prvo morate ispraviti čeljusti.
Korak 4. Podešavanje alata: vreteno je opremljeno instrumentom za podešavanje alata, vreteno se okreće naprijed (fotoelektrični instrument za podešavanje alata se ne okreće), 1. podešavanje alata u smjeru X, okretanje (pritiskanje) upravljačkog sučelja na ručnom kotaču, 1. pomicanje alata na desni kraj obratka, zatim— polako približavanje obratku u smjeru X dok ne bude točan, podizanje alata u smjeru Z (smjer X se ne može pomicati), brisanje relativnih koordinata u smjeru X, a zatim pomicanje alata na lijevi kraj obratka, zatim polako približavanje obratku u smjeru + X dok ne bude točan, podizanje alata u smjeru Z (ne može se pomicati u smjeru X), zapamtite vrijednost relativne koordinate u smjeru X u ovom trenutku, podijelite je s 2 da biste dobili vrijednost, a zatim pomicanje te vrijednosti u smjeru + X, točno zabilježite koordinatu stroja u ovom trenutku i unesite obratak u koordinatni sustav.
Korak 5. Na taj način postavite alat u smjeru Y od + Y do -Y.
Korak 6. Podešavanje alata u smjeru Z: upotrijebite mjerni listić, mjernu letvu, alat za podešavanje smjera Z itd. za podešavanje alata, nakon što je točno, dodajte negativnu vrijednost trenutnoj vrijednosti koordinata stroja (mjerni listić, mjerna letva, uređaj za podešavanje smjera Z itd.). Debljina se unosi u koordinatni sustav obratka.
Korak 7. Ako pokrećete ručno uređeni program, morate unijeti i vrijednost kompenzacije polumjera alata u kompenzaciju alata.
Korak 8. Pokrenite ručno programiranje: pozovite program, pritisnite automatski, pritisnite pojedinačni segment, a zatim pritisnite ciklus za početak.
Korak 9. Pokrenite automatsko programiranje: pritisnite DNC (Izravno numeričko upravljanje), pritisnite pojedinačni segment, pritisnite ciklus za pokretanje i komunikacijski softver na računalu pritisnite slanje.
Pravila rada CNC glodalice
⇲ Operater treba biti upoznat sa sastavom, strukturom i okruženjem korištenja CNC glodalice te strogo raditi u skladu sa zahtjevima priručnika za uporabu alatnog stroja i pokušati izbjeći kvarove uzrokovane nepravilnim radom.
⇲ Prilikom rada s alatnim strojem, pravilno se obucite prema potrebi.
⇲ Prije početka rada uklonite prepreke i mjerne alate s radnog stola, vodilice, klizne površine itd. i na vrijeme uklonite stezni alat. Provjerite jesu li mehaničke, hidraulične, pneumatske i ostale ručke, ventili, prekidači itd. u neradnom položaju i provjerite je li držač noža u neradnom položaju. Provjerite je li ulje u kutiji unutar navedene ljestvice i dodajte ulje prema tablici podmazivanja ili priručniku.
⇲ Uključujte i isključujte redom, prvo uključite CNC stroj, a zatim uključite CNC sustav, prvo isključite CNC sustav, a zatim isključite alatni stroj.
⇲ Nakon uključivanja stroja, vratite se na referentnu točku kako biste uspostavili koordinatni sustav stroja.
⇲ Prilikom ručnog pomicanja stola duž smjerova osi X i Y, os Z mora biti u sigurnom položaju h8 i obratite pozornost na to pomiče li se alat normalno tijekom kretanja.
⇲ Ispravno postavite alat, odredite koordinatni sustav obratka i provjerite podatke.
⇲ Nakon što je program unesen, treba ga pažljivo provjeriti, uključujući provjeru koda, instrukcije, adrese, vrijednosti, predznaka, decimalne točke i gramatike kako bi se osigurala ispravnost.
⇲ Nakon što je program ispravljen, prije formalnog procesa rezanja, ponovno provjerite jesu li program, alat, pričvrsna ploča, obradak, parametri itd. ispravni.
⇲ Nakon unosa vrijednosti kompenzacije alata, treba pažljivo provjeriti broj kompenzacije alata, vrijednost kompenzacije, predznak i decimalnu točku.
⇲ Stežite i koristite rezače u skladu s tehnološkim propisima i postupcima. Prije izvođenja formalne obrade, unesene programe i parametre treba pažljivo provjeriti te provesti probni rad programa kako bi se spriječio sudar između alata i obratka tijekom obrade i oštećenje alatnog stroja i alata.
⇲ Prilikom stezanja obratka provjerite ometa li šablona kretanje alata.
⇲ Tijekom probnog rezanja, prekidač za poništavanje brzine posmaka mora biti okrenut na nisku brzinu. Kada se alat pomakne do obratka 30-50mm, mora biti u stanju zadržavanja napredovanja kako bi se provjerilo jesu li preostale vrijednosti koordinata Z osi i vrijednosti koordinata X i Y osi u skladu s podacima programa obrade.
⇲ Nakon oštrenja alata i promjene alata, duljinu alata treba ponovno izmjeriti te izmijeniti vrijednost i broj pomaka alata.
⇲ Nakon što je program revidiran, revidirani dio treba pažljivo izračunati i pažljivo provjeriti.
⇲ Tijekom ručnog kontinuiranog uvlačenja, morate provjeriti jesu li položaji odabrani raznim prekidačima ispravni, odrediti pozitivan i negativan smjer, a zatim izvršiti operaciju.
⇲ Ostavite stroj da radi u praznom hodu dulje od 15 minuta nakon uključivanja kako bi se postigla toplinska ravnoteža.
⇲ Nakon završetka obrade, pomaknite osi X, Y i Z u srednji položaj hoda i postavite prekidače za brzinu vretena i brzinu pomaka u položaj za niži stupanj prijenosa kako biste spriječili pogrešan rad alatnog stroja zbog nepravilnog rukovanja.
⇲ Nakon što se tijekom rada alatnog stroja otkriju abnormalni uvjeti, odmah treba pritisnuti crveni gumb za zaustavljanje u nuždi kako bi se prekinuli svi pokreti i operacije alatnog stroja. Nakon rješavanja problema, stroj se može ponovno pokrenuti i program se može izvršiti.
⇲ Prilikom umetanja i pražnjenja noža, prvo držite ručku alata, a zatim pritisnite prekidač za izmjenu alata; prilikom postavljanja alata, otpustite ručku nakon što provjerite je li ručka alata potpuno nasjednula i zategnuta. Zabranjeno je okretati vreteno tijekom izmjene alata.
⇲ Kada se pojavi alarm alatnog stroja, uzrok treba utvrditi na temelju broja alarma i pravovremeno ga ukloniti.
⇲ Uz dopuštenje nastavnika, USB (tvrdi) disk i CD-ROM nije dopušteno umetati u računalo umreženo s CNC alatnim strojem, niti je dopušteno mijenjati ili brisati programe na računalu.
⇲ Nakon obrade, očistite mjesto, očistite željezne strugotine CNC alatni stroj, obrišite površinu tračnice čistom, nauljite i spriječite hrđu.
Stvari koje treba razmotriti
Ukratko, biti vješt u radu na CNC glodalici nije nešto što se može postići preko noći. Potrebno je akumulirati praktičan rad tijekom određenog vremenskog razdoblja kako biste se od početnika pretvorili u iskusnog stručnjaka. Obavezno zapamtite da ne žurite s brzim uspjehom.