Može li vlaknasti laser rezati aluminij?
Da, vlaknasti laseri dobro režu aluminij: valna duljina od 1064 nm apsorbira puno bolje u aluminiju nego CO2 laseri, što vlakna čini standardnim izborom. Vlaknasti laser od 1.5 do 2 kW reže čisto do 3 mm, 3 kW obrađuje oko 6 do 8 mm, 6 kW doseže 12 do 16 mm, a 12 kW reže do 30 mm, iako se kvaliteta ruba smanjuje iznad otprilike 20 mm. Potpora dušikom pod visokim tlakom (15 do 20 bara) ključna je za rubove bez troske.
Iskreni odgovor ima dva dijela. Vlaknasti laseri rutinski režu aluminij, u svemu, od kućišta za elektroniku do nosača za zrakoplovstvo i ladica za baterije električnih vozila. Aluminij i dalje jače kažnjava loše postavke od čelika, jer dva njegova materijalna svojstva izravno djeluju protiv fizike laserskog rezanja.
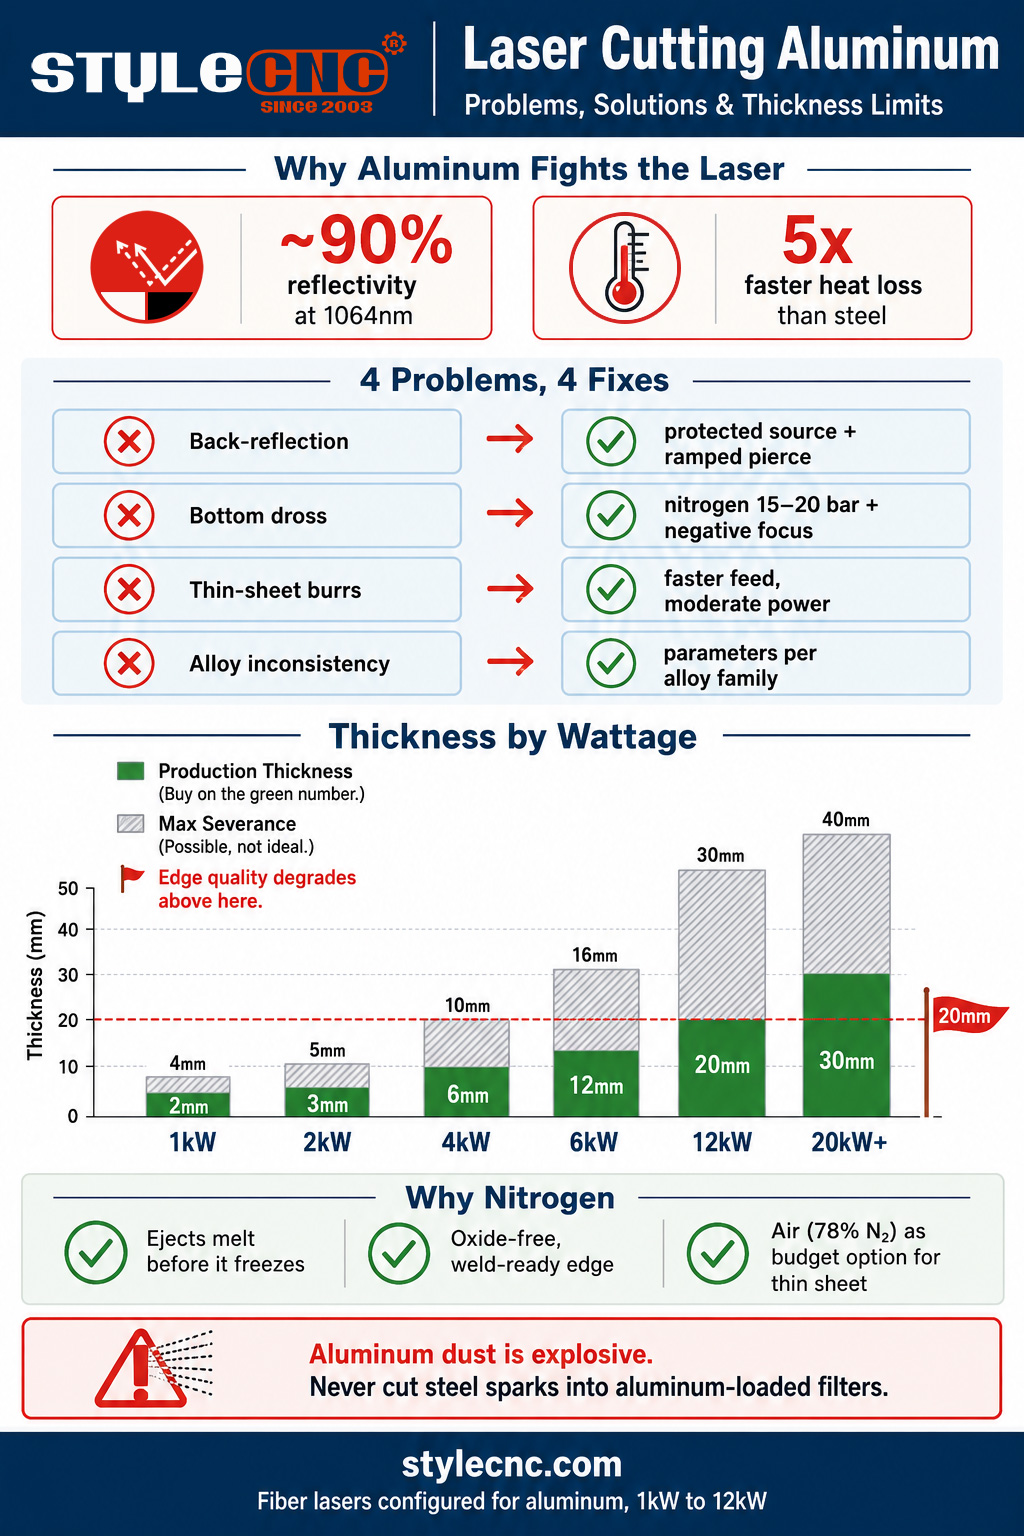
Prvo je reflektivnost: aluminij reflektira otprilike 90 posto snopa vlaknastog lasera od 1064 nm na sobnoj temperaturi, tako da se samo djelić isporučene snage u početku spaja s materijalom. Drugo je toplinska vodljivost: s otprilike 237 W/mK u odnosu na oko 50 za čelik, aluminij odvodi toplinu iz zone rezanja gotovo 5 puta brže. Snop se bori za stvaranje bazena taline dok ga okolni lim aktivno hladi. Sve teškoće u vezi s laserskim rezanjem aluminija proizlaze iz ta dva broja.
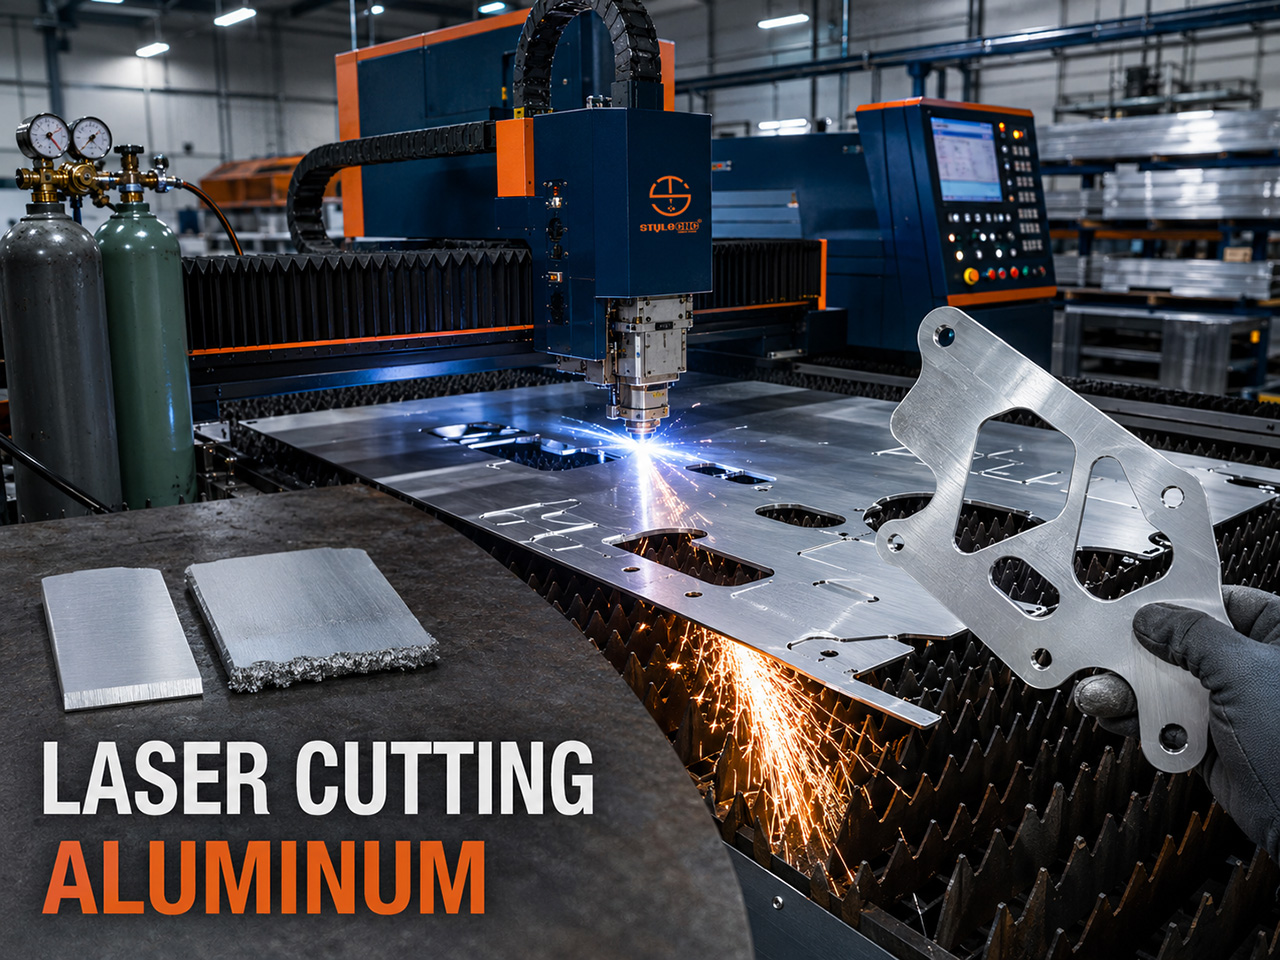
4 problema koja uništavaju aluminijske rezove (i njihova rješenja)
PROBLEM 1: Povratna refleksija
Zašto se to događaNeobrađeni aluminij ponaša se poput zrcala na 1064 nm. Tijekom probijanja, prije nego što se formira talina, dio snopa se reflektira ravno natrag uz optički put. Na nezaštićenim strojevima to može oštetiti optiku glave za rezanje ili, u težim slučajevima, sam laserski izvor, zbog čega su stariji izvori u svojim priručnicima imali upozorenja o aluminiju.
PopravakModerni vlaknasti laseri isporučuju se sa zaštitom od povratne refleksije (izolatori i senzori koji kvare izvor prije oštećenja). Provjerite je li vaš izvor predviđen za reflektirajuće metale, držite glavu okomito kako se refleksije ne bi čisto fokusirale natrag i koristite odgovarajući postupak probijanja (povećana snaga, lagano defokusiranje) kako bi faza zrcala trajala milisekunde umjesto sekundi.
PROBLEM 2: Zgura na donjem rubu
Zašto se to događaKljučni nedostatak aluminija. Rastaljeni aluminij je viskozan, a visoka vodljivost ploče hladi talinu tako brzo da postaje gnjecava prije nego što je pomoćni plin može izbaciti. Polu-stvrdnuti metal prianja uz dno reza i smrzava se u tvrdu, oštru kuglicu koju je potrebno izbrusiti. Deblja ploča pogoršava situaciju: veći volumen taline, isti prozor za izlazak.
PopravakIzbacivanje je važnije od snage. Propustite dušik pod visokim tlakom od 15 do 20 bara kroz veću mlaznicu, postavite fokus na negativan smjer (u materijal) tako da rez ostane širok na dnu i omogući izlaz taline te usporite dovod za 10 do 15 posto u odnosu na postavke ekvivalentne čeliku. Ako se troska i dalje nakuplja, popravite plin, mlaznicu, odstojnik i fokusirajte prije nego što posegnete za većom snagom; dodatna snaga na loše izbačenom rezu samo uzrokuje više taline za čišćenje.
PROBLEM 3: Neravnine i grubi rubovi na tankom limu
Zašto se to događaNa limu ispod 3 mm uobičajeni uzrok preokreta: previše topline, a ne premalo. Prekomjerna snaga ili sporo pomicanje pregrijavaju meku leguru, rubovi reza se tope, a rez izlazi s podignutim neravnim rubom i prugastim, sivim rubom umjesto čiste, svijetle površine.
PopravakTanki aluminij brzo režite umjerenom snagom i čistim dušikom. Provjerite stanje i centriranje mlaznice (istrošena ili mlaznica izvan centra vuče protok plina bočno i stvara neravnine na jednoj strani reza) i držite fokus na površini ili odmah ispod nje za maksimalnu oštrinu ruba. Dobro podešen tanki aluminijski lim trebao bi sići sa stola svijetao, bez neravnina i spreman za lomljenje.
PROBLEM 4: Nedosljedni rezultati između legura
Zašto se to događaOperateri podešavaju parametre na jednom poslu, a na sljedećem dobivaju trosku jer aluminij nije samo jedan materijal. Čista serija 1xxx lako se reže, ali se jako troskira. 5xxx brodske vrste režu najčišće uobičajene legure. 6xxx arhitektonska ekstruzija zahtijeva pažljivu kontrolu brzine kako bi se izbjeglo izgaranje, a visokočvrsta zrakoplovna ploča 7xxx najosjetljivija je na parametre i najsklonija pucanju od svih.
PopravakPohranite parametre po obitelji legura, a ne po jednoj postavci aluminija. Kada stigne nova legura ili čak nova serija, pokrenite kratki probni rez i ponovno podesite brzinu i pritisak prije slanja lima. 15 minuta probnih rezova košta manje od jednog otpisanog gnijezda.
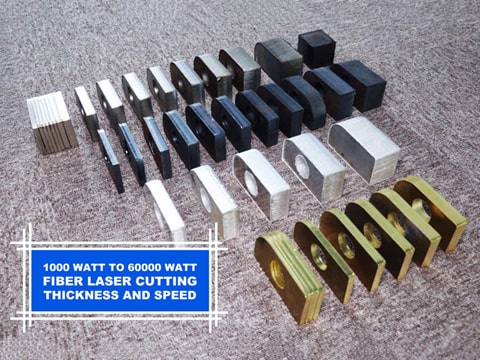
Tablica debljine laserskog rezanja aluminija po snazi
Najvažnija razlika u bilo kojoj tvrdnji o debljini je maksimalno odvajanje u odnosu na proizvodnu debljinu. Maksimalno odvajanje znači da greda prolazi, polako, s kvalitetom rubova koju je možda potrebno preraditi. Proizvodna debljina znači stabilnu brzinu, čiste rubove i ponovljivost. Kupite i dajte ponudu u odnosu na proizvodni broj.
| Laserska snaga | Debljina proizvodnje | Maksimalna ozbiljnost | Bilješke |
|---|---|---|---|
| 1 kW | 1 do 2 mm | 3 do 4 mm | Tanki lim, natpisi, kućišta. Čisto i brzo u svom prozoru |
| 1.5 do 2 kW | 2 do 3 mm | 4 do 5 mm | Ulazna točka za pouzdan rad u proizvodnji aluminija |
| 3 kW | 4 do 6 mm | 8 do 10 mm | Idealno mjesto za opću izradu i radionice za izradu po mjeri |
| 6 kW | 8 do 12 mm | 16 mm | Adekvatno pokriva većinu aluminijskih primjena |
| 12 kW | 12 do 20 mm | 25 do 30 mm | Kvaliteta ruba se znatno pogoršava iznad ~20 mm |
| 20 kW+ | 20 do 30 mm | 40 mm+ | Rad s pločom; potreban duboki negativni fokus (-8 do -15 mm) |
Dvije bilješke iz fizike objašnjavaju zašto se stol spljošti na vrhu. Skaliranje snage u odnosu na debljinu je sublinearno: udvostručenje snage povećava iskoristivu debljinu za otprilike polovicu, a ne za dvostruko, jer eksponent u odnosu snage i debljine iznosi oko 0.65 za lasersko rezanje. A posebno na debelom aluminiju, vodljivost lima pretvara ga u hladnjak: dodatna snaga širi se bočno u okolni metal i povećava bazen taline brže nego što produbljuje rez, zbog čega uvođenje snage u rez debele ploče s troskom obično zgušnjava trosku umjesto da je čisti.
Za opću sliku metala za čelik, nehrđajući čelik i aluminij na svakoj razini snage, debljina, brzina i referentna snaga rezanja vlaknastim laserom sadrži potpune tablice za više materijala u koje se uklapa ova tablica specifična za aluminij.
Zašto je pomoć dušika važna za aluminij
Pomoćni plin obavlja dva zadatka kod laserskog rezanja: izbacuje rastaljeni metal iz reza i kontrolira kemijski sastav na površini reza. Kod aluminija, oba zadatka upućuju na dušik.
✓ Izbacivanje pod pritiskomBrzo hladeća talina aluminija mora napustiti prorez prije nego što postane gnjecava. Dušik pod tlakom od 15 do 20 bara kroz mlaznicu većeg promjera osigurava mehanički mlaz koji čisti talinu u njenom kratkom tekućem prozoru. Ovo je najveća poluga protiv troske.
✓ Inertno izrezano licePomoć kisika, standardna na ugljičnom čeliku, reagira s aluminijem stvarajući tvrdi aluminijev oksid u i oko reza, čineći rub hrapavim i komplicirajući kasnije zavarivanje ili anodizaciju. Dušik održava odrezanu površinu sjajnom, bez oksida i spremnom za zavarivanje odmah sa stola.
✓ Ionako nema pomoći pri izgaranjuKisik zaslužuje svoje mjesto na ugljičnom čeliku doprinoseći egzotermnoj energiji rezanju. Aluminij ne nudi takav bonus vrijedan kaznenog oksida, pa je trgovina kisikom potpuno negativna.
✓ Komprimirani zrak kao središnji dio proračunaZrak se otprilike 78 posto sastoji od dušika, a moderni sustavi visokog tlaka zraka prihvatljivo režu tanki i srednji aluminij uz djelić cijene dušika u bocama. Očekujte blagu sivu nijansu na rubu zbog djelomične oksidacije. Za signalizaciju i opću izradu prolazi; za pripremu za zavarivanje i dijelove s anodiziranim spojevima, ostanite na dušiku.
Praktična napomena o troškovimaPotrošnja dušika strmo raste s tlakom i veličinom mlaznice, što je upravo recept za aluminij. Radionice koje svakodnevno režu aluminij obično brže opravdavaju generator dušika nego radionice koje rade samo s čelikom, a opcija zračne pomoći vrijedi kvalificirati se na stvarnim dijelovima prije nego što se pretpostavi da je plin u bocama jedini put.
Sigurnosna napomena koju nitko ne bi smio preskočiti: Aluminijska prašina
Fini aluminijski prah je eksplozivan, a lasersko rezanje ga stvara. Opasnost nije samo rezanje, već sustav za sakupljanje prašine: aluminijske fine čestice koje se nakupljaju u filterima stvaraju opterećenje gorivom, a klasičan scenarij nesreće je rezanje čelika, čije iskre djeluju kao izvor paljenja, u sustav za ekstrakciju koji je već napunjen aluminijskom prašinom.
Zaštitna pravila su jednostavna. Održavajte sustav za prašinu čistim prema stvarnom rasporedu, nikada ne miješajte iskre čelika u filtere punjene aluminijem (odvojite rad ili čistite između promjena materijala) i slijedite upute proizvođača za mokre separatore ili odvodnike iskri gdje je količina aluminija velika. Svaka radionica za lasersko rezanje aluminija u proizvodnji trebala bi to tretirati kao ustaljeni postupak, a ne kao plemensko znanje.
STYLECNC Vlaknasti laseri za aluminij
STYLECNC Strojevi za lasersko rezanje vlaknima isporučuju se s konfiguracijom koja odgovara zahtjevima aluminija: izvori zaštićeni od povratne refleksije, namijenjeni za reflektirajuće metale, visokotlačni krugovi pomoćnog plina za rad s dušikom od 15 do 20 bara i biblioteke parametara rezanja s postavkama aluminija po leguri. najbolji stroj za rezanje metala vlaknastim laserom Linija pokriva raspon od 1.5 do 6 kW gdje se nalazi većina aluminijske proizvodnje, i laserski rezač lima Konfiguracija cilja na rad s tankim i srednje debelim pločama koje dominiraju u proizvodnji kućišta, signalizacije i panela.
Za trgovine koje se bave debelim pločama, Stroj za rezanje metala laserskim vlaknima velike snage skalira se u klasu od 12 kW gdje proizvodnja aluminija od 20 mm postaje realna. A za stvarni uvid u početne mogućnosti, 1000W IPG Video o rezanju aluminija vlaknima laserom od 3 mm točno prikazuje kako donji red tablice debljine izgleda na stvarnom materijalu. Obratite se STYLECNC Udružite se s vašim legurama, rasponom debljina i mjesečnom količinom za preporuku konfiguracije i plinskog sustava koji odgovara radu s aluminijem.
Često postavljana pitanja
Može li vlaknasti laser rezati aluminij bez oštećenja?
Da, na bilo kojem modernom stroju. Povijesni strah proizlazi iz otprilike 90 posto reflektivnosti aluminija na valnoj duljini vlakna: tijekom probijanja, nerezana površina reflektira energiju snopa natrag u optiku, a rani nezaštićeni izvori mogli bi se oštetiti. Trenutni izvori vlakana isporučuju se s izolacijom povratne refleksije i senzorima koji sigurno reagiraju na greške, zbog čega je aluminij sada rutinski proizvodni materijal. Prije kupnje provjerite ocjenu reflektivnog metala izvora, a zatim režite s povjerenjem.
Zašto se na mojim laserski rezanim aluminijskim površinama pojavljuje zgura?
Jer se talina aluminija prebrzo hladi da bi izašla. Lim provodi toplinu otprilike 5 puta brže od čelika, pa rastaljeni metal postaje kašast u rezu i smrzava se na donjem rubu prije nego što ga plin izbaci. Redoslijed popravka koji funkcionira: povisite tlak dušika prema 15 do 20 bara, ugradite veću mlaznicu, gurnite fokus dublje (negativno) u materijal i usporite pomicanje 10 do 15 posto. Dodajte snagu tek nakon što je izbacivanje ispravno; veća snaga na loše izbačenom rezu samo stvara više troske.
Koliko debeo aluminij može biti rezan laserom?
Prema klasi snage, u proizvodnim uvjetima: 1 kW obrađuje 1 do 2 mm, 3 kW oko 4 do 6 mm, 6 kW otprilike 8 do 12 mm, a 12 kW obrađuje 12 do 20 mm s maksimalnom dubinom rezanja blizu 30 mm. Iznad otprilike 20 mm, kvaliteta ruba se smanjuje bez obzira na snagu jer aluminijska vodljivost širi energiju snopa bočno u lim brže nego što produbljuje rez. Navedite poslove na temelju debljine u proizvodnji, a ne broja rezanja iz brošure.
Trebam li dušik za lasersko rezanje aluminija?
Za čiste rubove spremne za zavarivanje i anodizaciju, da: visokotlačni dušik izbacuje talinu i održava rezanu površinu bez oksida, a kisik aktivno oštećuje aluminij stvaranjem tvrdog oksida na rubu bez ikakve koristi od izgaranja. Proračunska alternativa je visokotlačni komprimirani zrak, koji sadrži 78 posto dušika i prihvatljivo reže tanki do srednje debeli aluminij s blagom sivom nijansom ruba. Za signalizaciju i opću izradu može se koristiti zrak; priprema za zavarivanje i kozmetički radovi trebali bi koristiti dušik.
Može li CO2 laserski rezani aluminij?
Loše, i ne preporučuje se. Aluminij reflektira CO2 Valna duljina lasera od 10.6 mikrona još je jača od valne duljine vlakna, pa je vezanje lošije, rizik od povratnog odbijanja veći, a praktični prozor debljine uzak. To je jedan od glavnih razloga zašto se izrada metala odlučno prebacila na izvore od vlakana: snop od 1064 nm apsorbira nekoliko puta bolje u aluminiju, pretvarajući marginalnu... CO2 preraditi u rutinski vlaknasti.
Zašto se različite aluminijske legure režu tako različito?
Kemija legura mijenja ponašanje taline. Čisti aluminij serije 1xxx lako se reže, ali proizvodi najtežu trosku. Pomorske klase 5xxx su favoriti za čisto rezanje. Arhitektonske legure 6xxx zahtijevaju discipliniranu kontrolu brzine kako bi se izbjeglo gorenje, a zrakoplovne ploče 7xxx su porodica legura koja je najosjetljivija na parametre i sklona pucanju. Varijacije od serije do serije dodaju još jedan sloj čak i unutar jedne klase. Radno rješenje je biblioteka parametara po porodici legura i brzi probni rez kad god se pojavi novi materijal.
Bottom Line
Aluminij prekrasno reže na vlaknastim laserima nakon što postavka poštuje njegova dva definirajuća svojstva. Refleksija se rješava zaštićenim modernim izvorima i discipliniranim probijanjem. Vodljivost, korijen troske i granica debljine, rješava se izbacivanjem: dušik pod visokim tlakom, prava mlaznica, negativni fokus i poštena brzina. Uskladite snagu s kolonom debljine proizvodnje, a ne s tvrdnjom o odvajanju, održavajte parametre po leguri i održavajte sustav prašine čistim.
STYLECNC konfigurirati strojevi za lasersko rezanje za obradu aluminija od rezača lima od 1 kW do sustava ploča od 12 kW, s plinskim krugovima i bibliotekama parametara koje materijal zahtijeva. Pošaljite STYLECNC Uparite raspon debljina i legura kako biste dobili preporuku temeljenu na gore navedenim brojkama.